Materiales utilizados en la fabricación de discos de corte abrasivos
Los discos de corte abrasivos se fabrican combinando tres componentes principales: el grano abrasivo, el aglomerante y el refuerzo estructural. La selección de cada material determina directamente el rendimiento del disco según el sustrato a cortar, ya sea piedra natural, hormigón, refractarios o metales ferrosos.
Granos abrasivos según aplicación
El grano es el elemento activo del corte. Los más utilizados en la industria son:
- Carburo de silicio (SiC): Material de alta dureza y fragilidad controlada, ideal para cortar piedra, mármol, cerámica y refractarios. Para materiales pétreos se emplean gramajes entre C24 y C60, donde el número más bajo entrega cortes más agresivos y el más alto mayor fineza.
- Óxido de aluminio (Al₂O₃): Grano tenaz y resistente al impacto, utilizado principalmente en metales ferrosos como acero estructural y fierro fundido.
- Diamante policristalino: Reservado para aplicaciones de alta exigencia como el corte en seco de hormigón armado, donde la dureza del material supera las capacidades del SiC convencional.
Aglomerante: la resina fenólica
El aglomerante une los granos y define la resistencia mecánica del disco bajo carga. En discos de corte tipo 41, el estándar de la industria es la resina fenólica (bakelita), que ofrece alta resistencia a la temperatura y al desgaste progresivo durante la operación.
Refuerzo estructural y anillo de fijación
La estructura interna del disco incluye mínimo dos capas de malla de fibra de vidrio, distribuidas simétricamente para resistir las tensiones radiales generadas a altas RPM. Complementa esta estructura un anillo interno de acero especial, que garantiza la fijación segura al husillo de la amoladora y evita deformaciones por apriete excesivo.
En Chile, sectores como la construcción de obras civiles y la minería no metálica demandan discos con estas especificaciones para trabajar en faenas con piedra y hormigón expuesto, donde la selección técnica del abrasivo impacta directamente en la productividad y seguridad operacional.
Especificaciones técnicas y clasificación normativa de los discos de corte abrasivos
La norma EN 12413 establece los requisitos mínimos de seguridad para discos abrasivos aglomerados con resina, constituyendo la referencia obligatoria que todo profesional técnico debe dominar antes de seleccionar un disco de corte para aplicaciones industriales.
Bajo el estándar ISO 525, los discos de corte planos se clasifican como Tipo 41, geometría caracterizada por su perfil recto sin rebaje central, diseñada para operaciones de tronzado perpendicular al material. Esta clasificación define directamente las condiciones de montaje y los límites operacionales admisibles.
Marcado obligatorio e interpretación del código de especificación
Cada disco debe presentar un marcado normalizado que permita su trazabilidad técnica completa. Un código como C30T-BF contiene información crítica estructurada de la siguiente forma:
- C: tipo de abrasivo (carburo de silicio)
- 30: granulometría del grano abrasivo
- T: grado de dureza del aglomerante
- BF: aglomerante resinoso reforzado con fibra
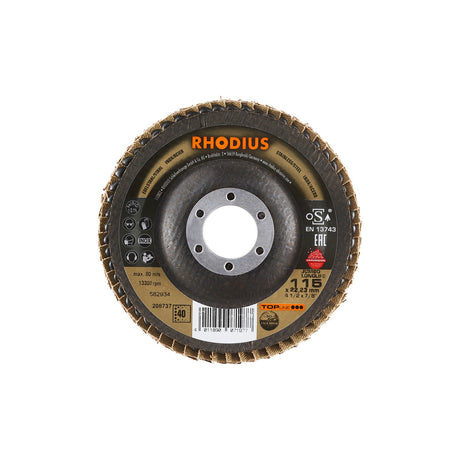
Además del código de especificación, el etiquetado debe indicar obligatoriamente el diámetro exterior, diámetro de agujero, espesor y velocidad máxima de operación. Para discos de 115 mm, esta velocidad corresponde a 8.500 rpm equivalentes a 80 m/s, valor que nunca debe ser superado bajo ninguna condición operacional.
Temperatura de trabajo y condiciones de almacenamiento
El aglomerante resinoso define la temperatura admisible de trabajo; sobrepasar este umbral provoca degradación estructural progresiva e invisible, aumentando el riesgo de fractura durante la operación. Por ello, las normas exigen que los discos se almacenen en ambientes secos con temperatura controlada entre 15 °C y 25 °C, protegiéndolos de la humedad y cambios térmicos bruscos.
En la industria minera no metálica del norte de Chile, donde las variaciones térmicas extremas son habituales, respetar estos rangos de almacenamiento no es una recomendación opcional: es una condición técnica que determina directamente la integridad del disco antes de que siquiera llegue a la amoladora.
Selección del material abrasivo según el trabajo
El 70% de los accidentes con discos de corte en faenas industriales tiene origen en una selección incorrecta del abrasivo respecto al material a cortar. Elegir correctamente no es preferencia: es una decisión técnica con consecuencias directas sobre la seguridad y el rendimiento operacional.
Tabla de compatibilidad entre abrasivo y material
| Material a cortar | Abrasivo recomendado | Tipo de corte |
|---|---|---|
| Piedra natural, mármol, basalto, refractarios, hormigón sin armar | Carburo de silicio | Seco o húmedo |
| Acero estructural, metales ferrosos | Óxido de aluminio | Seco |
| Hormigón armado, pavimento, asfalto | Segmento diamantado | Húmedo preferente |
Relación entre dureza del material y dureza del aglomerante
Un principio fundamental que define el comportamiento del disco: a mayor dureza del material a cortar, se requiere un aglomerante más blando. Esta relación garantiza que el grano abrasivo desgastado se libere oportunamente, exponiendo nuevo grano activo. Un aglomerante duro sobre material duro genera un disco que se embota, sobrecalienta y fractura sin advertencia previa.
En faenas de la industria de la construcción en minería no metálica, donde se trabaja frecuentemente con basalto y hormigones de alta resistencia, respetar esta correspondencia técnica es determinante para la continuidad operativa.
Velocidad de la amoladora y compatibilidad del disco
La velocidad nominal en rpm de la amoladora angular debe ser igual o inferior a la velocidad máxima marcada en el disco. Usar un disco de baja clasificación en máquinas de alta velocidad es una causa directa de fractura por exceso de esfuerzo centrífugo.
Criterios de descarte obligatorio
- Fisuras visibles en el cuerpo o en el refuerzo de fibra de vidrio.
- Reducción del diámetro por debajo del mínimo operativo indicado por el fabricante.
- Desgaste irregular o pérdida de concentricidad que genere vibración anormal.
- Exposición a golpes o caídas desde altura, incluso sin daño aparente.
- Almacenamiento incorrecto con humedad o temperatura fuera de rango.
En mantenimiento industrial, respetar estos criterios de descarte reduce la tasa de incidentes y extiende la vida útil del equipo de corte.
Vida útil, seguridad operacional y almacenamiento de discos de corte abrasivos
Un disco de corte abrasivo correctamente almacenado y operado puede completar entre 80 y 120 ciclos de corte efectivos antes de alcanzar su diámetro mínimo operativo, cifra que se reduce drásticamente cuando intervienen factores evitables de deterioro.
Factores que condicionan la durabilidad según material constitutivo
Los discos con grano de óxido de aluminio aplicados sobre piedra natural presentan mayor desgaste térmico que los formulados con carburo de silicio, ya que este último disipa mejor el calor generado en la interfaz de corte. La presión manual excesiva durante la operación eleva la temperatura superficial por encima de los 300 °C, degradando prematuramente la resina fenólica que actúa como aglomerante y reduciendo la cohesión del grano abrasivo. En faenas de construcción y obras civiles en Chile, este fenómeno es la principal causa de descarte anticipado.
Causas de rotura prematura
- Almacenamiento en ambientes húmedos: la absorción de humedad debilita el aglomerante resinoso y compromete la integridad estructural del disco.
- Golpes en el anillo interno de acero: generan microfisuras no visibles a simple vista que derivan en fractura durante operación.
- Montaje incorrecto: bridas sin planas de apoyo o apriete asimétrico inducen tensiones radiales desequilibradas.
Inspección previa al uso: ring test
Antes de montar cualquier disco, se debe suspender verticalmente y golpearlo suavemente con un objeto no metálico. Un sonido claro e uniforme indica integridad estructural; un sonido apagado o irregular exige descarte inmediato.
Almacenamiento y periodo máximo recomendado
Los fabricantes establecen un periodo máximo de almacenamiento de entre 1 y 3 años desde la fecha de fabricación. Los discos deben guardarse en posición vertical sobre estantes con separadores individuales, en ambientes con temperatura entre 5 °C y 25 °C y humedad relativa inferior al 65%.
EPP y normativa vigente en Chile
Para operaciones con piedra, el Reglamento DS 40 del Ministerio de Salud exige controles específicos ante riesgo de silicosis. El equipo de protección personal requerido incluye careta facial de policarbonato, guantes de cuero de manga larga y protección auditiva con atenuación mínima de 25 dB. En proyectos de minería y construcción de infraestructura vial, el cumplimiento de este protocolo es condición habilitante para operar.
Preguntas frecuentes sobre materiales en discos de corte
¿Cuál es la diferencia entre un disco de óxido de aluminio y uno de carburo de silicio?
El óxido de aluminio, con dureza Mohs de 9, es ideal para acero y metales ferrosos por su tenacidad abrasiva. El carburo de silicio, más frágil pero con dureza Mohs de 9,5, se destina a materiales no ferrosos, cerámica y piedra natural, ofreciendo un corte más limpio en superficies duras y quebradizas.
¿Qué función cumple la malla de fibra de vidrio en la estructura del disco?
La malla de fibra de vidrio actúa como refuerzo tensional interno, distribuyendo las cargas radiales y centrífugas durante la rotación. Discos de 115 mm operando a 11.000 RPM generan fuerzas centrífugas que sin este refuerzo fragmentarían el aglomerante resinoso, aumentando el riesgo de rotura catastrófica en operación.
¿En qué casos se recomienda un disco de segmento diamantado en lugar de uno abrasivo convencional?
Los discos de segmento diamantado se recomiendan para corte continuo de hormigón armado, granito y porcelanato, materiales cuya dureza supera los 7 en escala Mohs. Su núcleo de acero templado y segmentos sinterizados con polvo diamantado garantizan rendimiento sostenido sin degradación térmica acelerada del aglomerante.
Conclusión
La selección del material abrasivo, el tipo de aglomerante y el refuerzo estructural del disco determinan directamente su rendimiento, seguridad y vida útil en cada aplicación específica. Conocer la composición técnica de estos elementos es esencial para operar con eficiencia y cumplir los estándares de seguridad vigentes en Chile.