¿Qué materiales componen un disco de corte moderno?
Un disco de corte está formado por cuatro componentes estructurales críticos: el abrasivo activo, el aglomerante, el cuerpo de refuerzo y el anillo interno. Cada uno determina directamente la velocidad de corte, la durabilidad y la seguridad operativa del disco bajo carga.
El abrasivo: el motor del corte
El grano abrasivo es el componente que ejecuta el corte. Los tres tipos industriales más utilizados son:
- Óxido de aluminio (A): grano duro y tenaz, ideal para aceros al carbono y aleaciones ferrosas de alta resistencia.
- Carburo de silicio (C): grano más frágil y afilado, recomendado para materiales no ferrosos, piedra y fundición gris.
- Zirconia alúmina (ZA): combinación de alta dureza y autorrenovación del filo, utilizada en aplicaciones de corte agresivo sobre acero inoxidable y materiales difíciles.
La granulometría va desde F36 —corte rápido y agresivo— hasta F120, que entrega acabados más limpios con menor arranque de material. En la industria minera y metalmecánica chilena, los granos F36 a F60 predominan en operaciones de corte estructural.
El aglomerante: cohesión bajo velocidad
El aglomerante une los granos y regula su liberación controlada durante el trabajo. Los más usados son la resina fenólica (BF), dominante en discos de corte por su resistencia al calor y al impacto; el aglomerante vitrificado (V), presente en discos de precisión; y el caucho (R), empleado en discos de corte fino donde se exige mínima vibración.
El cuerpo de refuerzo y el anillo interno
Las mallas de fibra de vidrio —habitualmente dos capas cruzadas a 0° y 90°— absorben las tensiones radiales y tangenciales generadas a velocidades de hasta 80 m/s, previniendo la fractura catastrófica del disco. El anillo interno, fabricado en acero especial o aluminio, transmite el torque del husillo al disco sin deformación. El acero especial ofrece mayor rigidez y es preferido en aplicaciones industriales continuas.
Relación entre densidad del grano y velocidad de corte
Una mayor densidad de grano por unidad de área reduce el espacio entre partículas abrasivas, disminuyendo la velocidad de corte pero mejorando la precisión del acabado. Los discos de corte fino para aceros inoxidables priorizan esta configuración para minimizar el calor generado y evitar la oxidación superficial del material trabajado.
Composición del disco y rendimiento según el material de trabajo
Un disco con contenido residual de hierro, azufre o cloro superior al 0,1% puede contaminar irreversiblemente una superficie de acero inoxidable en una sola pasada. Esta realidad define la primera gran diferencia entre discos de corte: no existe un abrasivo universal de alto rendimiento, porque el material de trabajo determina la composición química y física que debe tener el disco.
Acero inoxidable: por qué el óxido de aluminio marca la diferencia
El óxido de aluminio de alta pureza es el grano abrasivo preferido para aceros inoxidables precisamente porque su formulación puede garantizar niveles mínimos de contaminantes ferrosos, sulfurados y clorados. Esto preserva la capa pasiva del acero austenítico y evita corrosión intergranular posterior. En la industria alimentaria y farmacéutica chilena, donde los equipos de acero inoxidable deben mantener certificaciones sanitarias, este criterio es determinante al momento de especificar el disco.
Espesor del disco y pérdida de material
La relación entre espesor y rendimiento es directa y cuantificable. Un disco fino de entre 1,0 mm y 1,6 mm genera una ranura de corte significativamente menor que un disco convencional de 2,5 mm a 3,2 mm, lo que se traduce en menor pérdida de material por viruta, menor esfuerzo de avance y menor calor acumulado en la zona de corte. En aceros al carbono, esto reduce el riesgo de oxidación localizada por temperatura.
Geometría del disco y ángulo de trabajo
La diferencia entre un disco tipo 41 y uno tipo 42 no es menor. El tipo 41, de perfil plano, obliga a trabajar perpendicular al material. El tipo 42, con centro deprimido, permite inclinar el husillo de la amoladora y acceder a perfiles estructurales o zonas confinadas sin sacrificar control del corte.
Dureza del grano y materiales no ferrosos
La dureza del grano, expresada en escala literal, define el comportamiento del disco según el material:
- Grado T (duro): recomendado para materiales blandos como aluminio y cobre, donde el grano debe resistir el embotamiento por adhesión.
- Grado S (semiduro): equilibrio adecuado para aceros al carbono de uso general.
- Grado R (blando): libera el grano gastado con mayor facilidad, ideal para aceros inoxidables y materiales de alta dureza superficial.
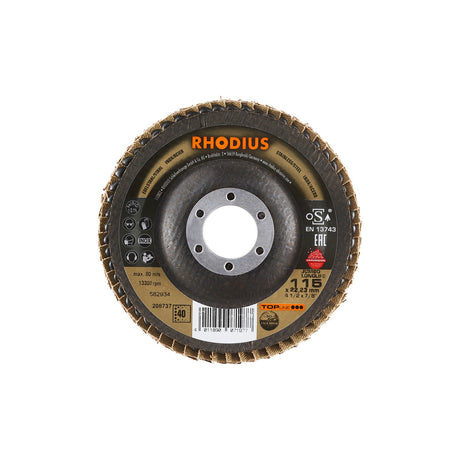
Finalmente, la velocidad máxima de operación de 13.300 rpm especificada para discos finos de 115 mm no es arbitraria: superar ese límite en cualquier combinación de material y geometría compromete la integridad estructural del disco, independientemente de su composición.
Normas técnicas que regulan los materiales y la seguridad de los discos de corte
Un disco de corte fabricado fuera de especificación puede fragmentarse a velocidades tan bajas como 8.000 rpm, generando proyectiles con energía cinética suficiente para perforar equipos de protección no certificados. Por eso, antes de validar cualquier consumible abrasivo en obra o planta, los profesionales deben comprender qué exigen las normativas vigentes y qué información mínima debe estar impresa en el disco.
EN 12413: el estándar central de seguridad estructural
La norma europea EN 12413 establece los requisitos de seguridad para herramientas abrasivas aglomeradas con resina. Sus exigencias son directamente aplicables a los discos de corte delgados usados en la industria minera, metalmecánica y de celulosa en Chile. Esta norma obliga al fabricante a superar tres ensayos críticos:
- Ensayo de rotura: el disco debe soportar una velocidad 1,5 veces superior a la velocidad máxima de trabajo declarada sin fragmentarse.
- Ensayo de desequilibrio: controla la distribución de masa para evitar vibraciones que degraden el control del operador.
- Verificación de velocidad máxima: la velocidad operativa debe estar grabada o impresa de forma permanente e indeleble en el disco.
Para discos destinados a acero inoxidable, EN 12413 exige adicionalmente que el contenido combinado de hierro, azufre y cloro no supere el 0,1% en peso del disco. Este límite protege la integridad metalúrgica de la pieza cortada, previniendo corrosión intergranular en juntas soldadas o zonas de tratamiento térmico.
ISO 525 y ASTM B74.18: composición y granulometría
La norma ISO 525 regula las especificaciones dimensionales y de composición de muelas y discos abrasivos, definiendo tolerancias de diámetro, espesor y diámetro de agujero que deben coincidir con los husillos de las amoladoras. Por su parte, ASTM B74.18 clasifica y estandariza el tamaño de grano abrasivo para óxido de aluminio y carburo de silicio, garantizando uniformidad entre lotes del mismo fabricante.
Marcado obligatorio: la validación rápida en terreno
Un disco técnicamente conforme debe exhibir de forma visible los siguientes datos:
| Campo | Ejemplo |
|---|---|
| Velocidad máxima | 13.300 rpm |
| Tipo de abrasivo | Óxido de aluminio (A) |
| Dimensiones | 115 x 1,0 x 22,23 mm |
| Norma cumplida | EN 12413 |
La ausencia de cualquiera de estos campos en el marcado es señal inmediata de no conformidad y debe ser motivo de rechazo del lote en cualquier proceso de homologación de consumibles.
Criterios técnicos para seleccionar el disco de corte correcto según la aplicación
Un error de selección en el disco de corte puede reducir su vida útil hasta en un 60%, comprometiendo tanto la productividad como la integridad del operador. Para el profesional o técnico de compras, evaluar un disco correctamente exige revisar variables técnicas específicas antes de homologar cualquier consumible.
Variables críticas de evaluación
- Tipo de abrasivo según material base: El óxido de aluminio zirconado es el abrasivo técnicamente adecuado para aceros inoxidables, ya que minimiza la contaminación ferrosa en la zona de corte. Usar granos estándar sobre inoxidable genera óxidos superficiales que comprometen la resistencia a la corrosión del material trabajado.
- Espesor del disco según tolerancia dimensional: Discos de 1,0 mm a 1,6 mm permiten cortes de alta precisión con menor pérdida de material. Para aplicaciones donde la tolerancia dimensional es crítica, como en la industria minera del norte de Chile, un disco fino evita retrabajos y reduce el calor generado en el corte.
- Compatibilidad de velocidad rpm: La velocidad máxima del disco debe ser siempre igual o superior a la velocidad en vacío de la amoladora angular utilizada. Un disco de 13.300 rpm no debe instalarse en máquinas que superen ese límite bajo ninguna circunstancia.
- Diámetro del disco según potencia de la máquina: Discos de 115 mm y 125 mm son compatibles con amoladoras de hasta 1.400 W. El diámetro de 230 mm requiere máquinas de mayor potencia para mantener una velocidad periférica estable durante el corte.
- Número de mallas de refuerzo: Para aplicaciones de alta exigencia mecánica, los discos deben incorporar al menos dos mallas de fibra de vidrio que garanticen resistencia ante cargas laterales inesperadas.
Señales de mala selección en terreno
El desgaste prematuro del disco se manifiesta mediante tres indicadores técnicos objetivos: reducción acelerada del diámetro útil antes de completar el número estimado de cortes, generación excesiva de chispas densas que indican abrasivo demasiado duro para el material, y vibración perceptible en la empuñadura causada por un aglomerante inadecuado para la velocidad operativa.
Verificar el marcado EN 12413 en discos destinados a acero inoxidable no es opcional: esta norma exige que el disco esté libre de azufre, cloro y hierro en proporciones que dañen el material. Un disco sin esta certificación visible debe ser rechazado en cualquier proceso formal de evaluación de proveedores.
Preguntas frecuentes sobre materiales en discos de corte
- ¿Cuál es la diferencia entre un disco de óxido de aluminio y uno de carburo de silicio para corte de metales?
El óxido de aluminio, con dureza Mohs de 9, es ideal para acero estructural y aleaciones ferrosas por su tenacidad abrasiva. El carburo de silicio, más frágil pero con dureza Mohs de 9,5, está optimizado para materiales no ferrosos como aluminio, cobre y piedra, donde la auto-afilación del grano mejora la eficiencia de corte.
- ¿Qué tipo de aglomerante es más adecuado para trabajos de corte en ambientes con alta temperatura ambiental, como faenas en el norte de Chile?
Los aglomerantes resinoides a base de resina fenólica soportan temperaturas operativas de hasta 300 °C en la zona de contacto, siendo los más recomendados para faenas en zonas desérticas. Su flexibilidad molecular reduce la propagación de microfisuras bajo ciclos térmicos repetidos, aumentando la vida útil del disco en condiciones extremas.
- ¿Por qué los discos de diamante superan a los abrasivos convencionales en corte de hormigón armado?
Los segmentos de diamante sinterizado alcanzan una dureza Vickers superior a 7.000 HV, frente a los 2.000 HV del carburo de silicio. Esta diferencia permite cortar hormigón armado de hasta 50 MPa de resistencia sin pérdida geométrica del disco, reduciendo el tiempo de corte por metro lineal en más de un 60% respecto a discos abrasivos convencionales.
Conclusión
La selección correcta de abrasivo, aglomerante y refuerzo estructural en un disco de corte determina directamente la seguridad operativa, la precisión dimensional y la eficiencia productiva en cada aplicación industrial. Conocer la composición del disco y verificar su certificación normativa es el criterio técnico fundamental para garantizar resultados consistentes y prolongar la vida útil del consumible en cualquier faena.