Instalación correcta de un disco de corte en una amoladora angular: procedimiento técnico paso a paso
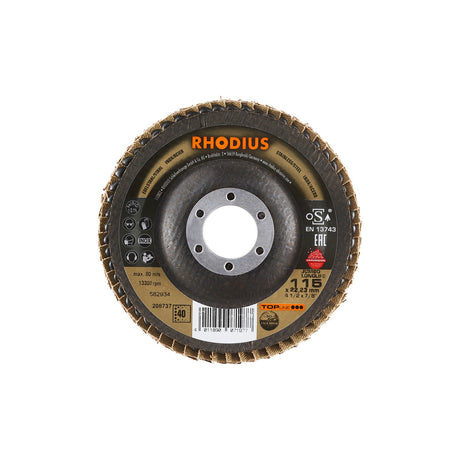
Para instalar correctamente un disco de corte en una amoladora angular, se debe verificar la compatibilidad de velocidades entre el disco y la máquina antes de cualquier montaje, asegurando que las RPM nominales de la herramienta no superen las 13.300 RPM máximas admitidas por el disco tipo 41 para aceros y metales ferrosos.
Pasos de instalación secuencial
- Paso 1 – Desconexión y bloqueo: Desenchufe completamente la amoladora de la fuente de alimentación. En sectores como la metalmecánica pesada del norte minero chileno, este paso previene el 100% de los accidentes por arranque involuntario.
- Paso 2 – Verificación de compatibilidad: Confirme que las RPM máximas impresas en el disco sean iguales o superiores a las RPM de la amoladora. Un disco de 13.300 RPM nunca debe montarse en una máquina que opere sobre ese límite.
- Paso 3 – Inspección visual del disco: Examine el disco bajo luz directa buscando grietas, astillas o deformaciones. Ante cualquier anomalía, descarte el disco inmediatamente.
- Paso 4 – Montaje del anillo de reducción: Si el diámetro del anillo interno de acero especial no coincide con el husillo, instale el anillo reductor correspondiente. El ajuste debe ser concéntrico y sin holgura radial.
- Paso 5 – Posicionamiento del disco: Monte el disco tipo 41 con la cara de identificación visible hacia el operador. Coloque la brida exterior asegurando que las superficies de apoyo queden planas y paralelas.
- Paso 6 – Apriete de la tuerca de sujeción: Utilice exclusivamente la llave de gancho provista por el fabricante de la amoladora. Apriete en sentido contrario al giro del husillo para generar autorretención durante el trabajo. Aplique torque firme sin golpes, evitando la sobrecompresión del disco.
- Paso 7 – Prueba en vacío: Conecte la máquina y déjela girar durante 30 segundos en vacío en zona despejada. Verifique ausencia de vibraciones anómalas, ruidos irregulares o desbalanceo antes de iniciar el corte.
Un montaje técnicamente correcto garantiza tanto el rendimiento óptimo del disco abrasivo como la integridad del operador durante toda la jornada de trabajo.
Verificación de compatibilidad y condiciones previas a la instalación
El 30% de las roturas prematuras en discos abrasivos durante operaciones industriales se origina en errores cometidos antes de instalar la herramienta, no durante el corte. Por eso, la verificación previa al montaje no es un trámite administrativo: es una etapa técnica crítica que define la seguridad y el rendimiento del proceso completo.
Antes de montar el Disco de Corte para Aceros y Metales Ferrosos Tramontina en la amoladora, se deben confirmar los siguientes criterios en orden secuencial:
- Cumplimiento normativo: Verifique que el disco esté fabricado bajo la norma EN 12413, estándar europeo adoptado como referencia técnica para discos abrasivos de unión resinosa. Este sello garantiza que el producto superó pruebas de velocidad, resistencia estructural y geometría dimensional. En la industria minera del norte de Chile, este requisito es frecuentemente exigido en los protocolos de seguridad operacional.
- Inspección visual del cuerpo abrasivo: Examine toda la superficie del disco bajo luz directa. El cuerpo de óxido de aluminio no debe presentar fisuras, descascaramientos, bordes astillados ni zonas con humedad. Un disco con daño estructural visible debe retirarse de circulación de inmediato, independientemente de su historial de uso.
- Verificación del refuerzo interno: El disco debe contar con al menos dos mallas de fibra de vidrio internas como refuerzo estructural. Este dato aparece en la ficha técnica del fabricante y determina la capacidad del disco para resistir las tensiones radiales a alta velocidad.
- Compatibilidad dimensional: Confirme que el diámetro del anillo interno del disco coincida exactamente con el diámetro del husillo de la amoladora. Una tolerancia inadecuada genera vibración excéntrica y deterioro acelerado de bridas.
- Etiqueta de velocidad máxima: Compare la velocidad máxima expresada en m/s indicada en la etiqueta del disco con las RPM reales de la máquina. La velocidad periférica de operación nunca debe superar el valor certificado.
- Fecha de fabricación y almacenaje: Los discos abrasivos tienen vida útil limitada. Rechace discos almacenados en condiciones de humedad elevada o con más de tres años desde su fecha de fabricación, ya que el aglomerante resinoso pierde propiedades mecánicas con el tiempo.
Solo un disco que supere íntegramente esta verificación previa está en condiciones de avanzar hacia las etapas de montaje en la máquina.
Medidas de seguridad obligatorias durante el uso del disco de corte en metales ferrosos
El 60% de los accidentes con amoladoras angulares ocurre durante los primeros 60 segundos de operación o por omisión de protocolos básicos de seguridad operacional. Una vez completada la instalación del disco, el operador debe aplicar un protocolo estricto antes y durante el corte, especialmente cuando trabaja con aceros y metales ferrosos en industrias como la metalmecánica, minería o construcción naval en Chile.
EPP mínimo obligatorio para corte de metales ferrosos
- Protección ocular: Careta facial completa con visor antiproyecciones, no solo lentes de seguridad. El corte de acero genera partículas a alta energía cinética.
- Protección auditiva: Tapones o protectores de copa cuando la operación supera los 85 dB, frecuente en corte de perfiles estructurales.
- Guantes anticorte: Con refuerzo dorsal, resistentes a calor residual y proyecciones metálicas.
- Ropa de trabajo: Manga larga en material ignífugo o resistente a chispas. Queda prohibido el uso de prendas sintéticas.
Protocolo operacional post-instalación
Antes de iniciar cualquier corte productivo, el operador debe realizar una prueba en vacío mínima de 30 segundos a plena velocidad de la máquina. Durante este período, el operador debe ubicarse fuera del plano de rotación del disco, en la zona de seguridad lateral, nunca enfrentado al disco. Esta práctica permite detectar vibraciones anormales, fisuras internas o un montaje excéntrico antes del contacto con el material.
El ángulo correcto de trabajo con amoladora angular es entre 0° y 30° respecto a la superficie del material. Ángulos superiores concentran carga lateral sobre un disco tipo 41 que no está diseñado para absorberla, incrementando el riesgo de rotura explosiva y rebote violento.
Está estrictamente prohibido usar el disco tipo 41 en modo lateral o de desbaste. Este perfil plano está certificado exclusivamente para corte frontal. El uso lateral fractura el aglomerante resinoso de forma impredecible.
Materiales no compatibles con este disco abrasivo
- Madera y materiales compuestos: Generan atrapamiento y rebote brusco.
- Acero inoxidable sin especificación: Requiere disco formulado sin hierro, azufre ni cloro para evitar contaminación intergranular.
- Hormigón y mampostería: Exigen discos diamantados de especificación diferente.
- Plásticos y polímeros: El calor friccional funde el material y satura el abrasivo.
Errores frecuentes al instalar y operar discos de corte en amoladora angular
El 60% de las roturas de disco en faena no ocurren durante el corte, sino antes: en el momento de la instalación. En obras de construcción civil y plantas de mantenimiento industrial a lo largo de Chile, se repiten los mismos errores de montaje que comprometen tanto la integridad del operario como la vida útil del abrasivo.
Montaje invertido respecto al sentido de rotación
El disco de corte tiene una cara activa identificada con la etiqueta del fabricante, que debe quedar orientada hacia afuera, visible para el operario. Invertirlo hace que la brida de sujeción presione sobre la zona de refuerzo incorrecta, generando un punto de flexión asimétrico que propicia fractura bajo carga. Verifique siempre la flecha de sentido de giro impresa en el cuerpo del disco y alinéela con la rotación del husillo.
Bridas incompatibles, deformadas o con apriete excesivo
El uso de bridas de diámetro distinto al especificado, o con superficies de apoyo deformadas por impactos previos, genera contacto irregular sobre el cuerpo del disco. Esta condición introduce tensiones de flexión radial que el aglomerante resinoso no está diseñado para absorber. Igualmente crítico es el apriete excesivo con llave de impacto: la presión concentrada en el centro del disco fisura la zona del agujero antes incluso del primer uso. El apriete debe ser manual firme, con la llave de gancho provista por el fabricante de la amoladora.
Omisión de la arandela de reducción
En la minería mediana y en plantas de celulosa del sur del país, es frecuente observar discos con agujero de 22,23 mm montados directamente en husillos de 15,87 mm sin arandela reductora. El juego resultante permite oscilación axial que destruye el disco en los primeros segundos de operación.
Mezcla de discos por material y superación de rpm
Un disco formulado para materiales no ferrosos no debe utilizarse en acero. Su composición abrasiva y su aglomerante están optimizados para cargas térmicas y mecánicas distintas, provocando desgaste prematuro e inestabilidad en el corte. Adicionalmente, superar las 13.300 rpm indicadas en la etiqueta somete el disco a fuerzas centrífugas que exceden el límite de cohesión del aglomerante, con riesgo de desintegración explosiva.
Preguntas frecuentes sobre instalación de discos de corte
- ¿Con qué frecuencia debe inspeccionarse un disco de corte antes de usarlo?
Cada disco debe inspeccionarse visualmente antes de cada uso. La norma EN 12413 establece que cualquier grieta, melladura o deformación visible es motivo de descarte inmediato. En Chile, la norma NCh 3353 refuerza esta obligación en ambientes de construcción y minería. Un golpe seco sobre el disco suspendido debe emitir un sonido claro y metálico; un sonido apagado indica daño interno.
- ¿Qué significa el código de velocidad máxima impreso en el disco y cómo afecta su selección?
El código de velocidad máxima, expresado en rpm y m/s periféricos, indica el límite de cohesión estructural del aglomerante resinoso. Un disco marcado con 80 m/s soporta hasta 13.300 rpm en diámetro 115 mm. Seleccionar una amoladora cuya velocidad en vacío supere ese valor invalida la garantía y genera riesgo de desintegración durante el arranque.
- ¿Cómo influye el almacenamiento inadecuado en el rendimiento del disco de corte?
Los discos de corte resinoides absorben humedad cuando se almacenan en ambientes con humedad relativa superior al 65%. Esta condición degrada el aglomerante fenólico, reduciendo la resistencia a la rotura en hasta un 30%, según estudios de fabricantes europeos certificados. En Chile, el almacenamiento debe realizarse en recintos secos, apilados horizontalmente y lejos de solventes.
Conclusión
La instalación correcta de un disco de corte es un procedimiento técnico que integra verificación dimensional, compatibilidad de bridas, orientación de giro y respeto estricto de los límites de velocidad establecidos por el fabricante. Aplicar cada uno de estos pasos de forma sistemática es la única garantía real de operación segura y eficiente en cualquier faena industrial o de construcción.