Diferencias clave entre un disco de corte extrafino y uno de grano grueso
Un disco de corte extrafino opera con espesores entre 1,0 mm y 1,6 mm y granulometría entre grano 46 y 60, mientras que un disco de grano grueso presenta espesores de 2,5 mm a 3,2 mm y granulometría entre grano 16 y 36. Esta diferencia estructural define completamente el comportamiento de corte, la transferencia de calor y la integridad del material trabajado.
Comparación técnica directa
| Parámetro | Disco extrafino | Disco grano grueso |
|---|---|---|
| Espesor | 1,0 – 1,6 mm | 2,5 – 3,2 mm |
| Granulometría | Grano 46 – 60 | Grano 16 – 36 |
| Velocidad de corte | Hasta 80 m/s | Hasta 80 m/s |
| Aglomerante típico | Resinoid reforzado | Resinoid o cerámico |
| Generación de calor | Baja, zona de contacto reducida | Alta, mayor fricción lateral |
| Pérdida de material | Mínima, corte preciso | Mayor remoción de material |
¿Qué implica cada característica en la práctica?
El menor espesor del disco extrafino reduce la zona de contacto con el material base, lo que se traduce directamente en menor generación de calor por fricción. Esto protege tratamientos térmicos y recubrimientos superficiales del workpiece, algo crítico cuando se trabaja con acero inoxidable o aleaciones de precisión.
El grano más fino —entre 46 y 60— produce un acabado de corte más limpio con rebabas mínimas. En contraste, el grano grueso entre 16 y 36 arranca partículas mayores, aumentando la agresividad del corte pero sacrificando precisión dimensional y generando mayor pérdida de material útil.
¿Cuándo usar cada tipo de disco?
- Disco extrafino: Cortes en perfiles estructurales delgados, tubería de acero inoxidable y trabajos donde la tolerancia dimensional es exigente. Industria típica: fabricación metalmecánica y minería en Chile.
- Disco de grano grueso: Tronzado de barras macizas, perfiles de gran sección o materiales donde la velocidad de remoción prima sobre la precisión del corte.
El aglomerante resinoid predomina en discos extrafinos por su capacidad de absorber vibraciones a alta velocidad, manteniendo la integridad estructural del disco durante cortes continuos exigentes.
Tipos de discos de corte y sus aplicaciones en metales ferrosos y no ferrosos
Más del 70% de los errores de selección en faenas industriales chilenas provienen de usar un disco diseñado para acero al carbono sobre acero inoxidable o aluminio, lo que compromete tanto el resultado como la seguridad del operador.
La clasificación correcta de un disco de corte parte por el material base a trabajar. Los discos formulados para acero al carbono incorporan abrasivos de óxido de aluminio con aglomerantes que toleran el calor generado por materiales ferrosos de alta dureza. Para acero inoxidable, la formulación excluye hierro, azufre y cloro en su composición, evitando la contaminación de la superficie y la corrosión posterior. En metales no ferrosos como aluminio, cobre, latón y bronce, se requieren discos con granos específicos y aditivos que impiden el embotamiento por adhesión del material al abrasivo.
Clasificación según tipo de operación y máquina
El código de color normalizado permite identificar rápidamente el disco correcto en faena: el color azul se asocia a discos de corte y el rojo al desbaste. Esta distinción no es cosmética; responde a diferencias estructurales en el espesor, la cantidad de capas de refuerzo de tejido de fibra de vidrio y el perfil del disco. Un disco de desbaste posee mayor sección transversal y más capas de refuerzo para soportar cargas laterales, mientras que un disco de corte extrafino trabaja exclusivamente con esfuerzo axial.
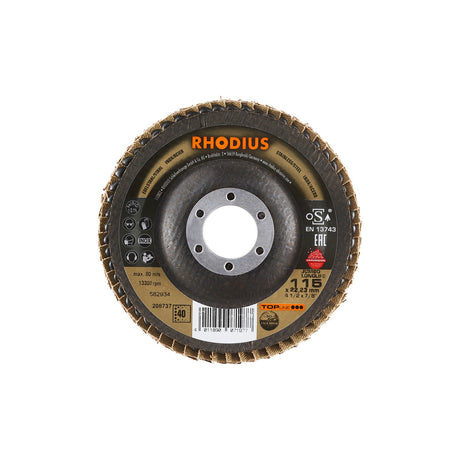
Las RPM máximas según diámetro están grabadas en el cuerpo del disco conforme a la norma EN 12413: 13.300 RPM para discos de 115 mm, 12.250 RPM para 125 mm y 6.600 RPM para 230 mm. Superar estos límites quiebra las capas de refuerzo y convierte el disco en un proyectil.
Aplicaciones industriales por sector
| Sector | Material típico | Disco recomendado |
|---|---|---|
| Cerrajería y estructuras metálicas | Acero al carbono | Corte ferroso estándar |
| Fontanería industrial | Cobre, latón, bronce | Corte no ferroso |
| Construcción de contenedores | Acero inoxidable | Corte extrafino inoxidable |
| Minería en Chile | Perfiles estructurales mixtos | Corte extrafino multiuso |
Seleccionar correctamente según estos parámetros no solo optimiza el rendimiento del disco, sino que reduce el riesgo de fractura en operación, protegiendo al equipo de trabajo en cada turno.
Cómo elegir el disco de corte correcto según el tipo de trabajo en faena
Un disco extrafino de 1,0 mm genera una zona afectada térmicamente inferior a 80 micras, mientras que un disco de grano grueso de 3,0 mm puede superar las 300 micras de alteración superficial: esa diferencia define la calidad del corte antes de cualquier otro criterio. Elegir correctamente no es una preferencia; es una decisión de ingeniería.
El primer criterio es el acabado superficial requerido. En faenas de acero inoxidable para la industria alimentaria o farmacéutica en Chile, una rebaba excesiva obliga a reprocesos costosos en tiempo. Para estos casos, un disco extrafino como el XTK35 CROSS TOPline entrega cortes limpios desde el primer pase, reduciendo la intervención de desbaste posterior.
El segundo factor es la vida útil estimada en metros lineales. Un disco extrafino rinde entre 60 y 90 metros lineales en acero al carbono de dureza media, mientras que en materiales de alta dureza ese rango cae a 35–50 metros. Planificar el stock de discos según estos índices evita paradas no programadas en turnos intensivos.
La tecnología de tres capas de tejido de fibra de vidrio es determinante bajo carga lateral. Esta estructura distribuye los esfuerzos radialmente, manteniendo la integridad estructural ante desviaciones involuntarias del operador, un escenario frecuente en obras de montaje industrial y minería del norte de Chile.
Un solo disco con doble función de corte y desbaste reduce el tiempo de cambio de accesorio en un 40% promedio, incrementando la continuidad operacional en jornadas de alta exigencia.
Respecto al descarte, la normativa ANSI B7.1 establece que un disco debe retirarse de operación cuando su diámetro alcanza el límite mínimo operativo indicado en la etiqueta del fabricante, generalmente entre 80 y 115 mm para discos de 125 mm originales. Usar un disco desgastado más allá de ese umbral compromete la velocidad periférica real y la estabilidad estructural.
- Almacenamiento correcto: temperatura entre 10 °C y 25 °C, humedad relativa inferior al 65%, posición horizontal en estantes con separadores.
- Manipulación: inspección visual ante cualquier golpe o caída antes de montar el disco.
- Rotación de stock: aplicar criterio FIFO para evitar el envejecimiento del aglomerante resinoso.
Buenas prácticas de uso y seguridad al trabajar con discos abrasivos en industria
El 68% de los accidentes con herramientas abrasivas rotativas se origina en errores de operación prevenibles, no en fallas del disco. En entornos industriales chilenos de alta exigencia —como la industria metalmecánica del norte minero o los astilleros del sur— operar un disco de corte sin respetar los protocolos técnicos equivale a asumir riesgos innecesarios que comprometen tanto la integridad del operario como la continuidad del proceso.
Verificación previa al montaje
Antes de instalar cualquier disco abrasivo, es obligatorio realizar una inspección visual completa: buscar grietas superficiales, deformaciones geométricas o indicios de humedad en el aglomerante. Un disco que ha sufrido un golpe o caída debe descartarse de inmediato, independientemente de su aspecto externo. Adicionalmente, verifique que la velocidad periférica máxima marcada en el disco (expresada en m/s) sea compatible con las RPM de la amoladora angular que utilizará. Nunca monte un disco en una máquina cuya velocidad supere ese límite.
Ángulo de trabajo y restricciones operativas
Para operaciones de corte, mantenga el disco en un ángulo de 90° respecto a la pieza. Si la tarea involucra desbaste, el ángulo recomendado oscila entre 15° y 30°. Es fundamental recordar que, según la norma EN 12413, los discos de corte delgado tienen prohibición expresa de uso lateral: aplicar carga axial sobre un disco extrafino puede provocar rotura explosiva del mismo.
Equipos de protección personal requeridos
- Guantes de corte nivel C para protección ante proyección de partículas y fragmentos.
- Lentes de seguridad certificados ANSI Z87.1, resistentes al impacto balístico.
- Protección auditiva cuando el nivel de ruido supere los 85 dB, umbral habitual en operaciones sostenidas con amoladora.
Mantenimiento de la guarda protectora
La guarda de la amoladora angular debe inspeccionarse al inicio de cada turno operativo. Una guarda deformada, floja o incompleta anula su función de contención ante una eventual rotura del disco. Este punto es especialmente crítico en faenas con alta rotación de personal.
Finalmente, las condiciones de almacenamiento en bodega deben mantenerse entre 5 °C y 25 °C con una humedad relativa máxima del 65%, condiciones que preservan la integridad del aglomerante resinoso y garantizan que el disco llegue al punto de uso en óptimas condiciones estructurales.
Preguntas frecuentes
- ¿Qué tipo de abrasivo se utiliza en un disco de corte extrafino versus uno de grano grueso?
Los discos extrafinos emplean abrasivo de óxido de aluminio o corindón con grano fino (60 a 80 mesh), optimizado para cortes limpios. Los discos de grano grueso utilizan grano 24 a 36 mesh, con mayor arranque de material por partícula, ideal para desbaste agresivo en acero estructural y fundición.
- ¿Puede un disco de grano grueso reemplazar a uno extrafino en operaciones de corte de precisión?
No. El grano grueso genera una zona de afectación térmica mayor y un corte irregular, incompatible con tolerancias ajustadas. Para cortes en tubería inoxidable o perfiles delgados, el disco extrafino (0,8 mm a 1,6 mm de espesor) es el único que garantiza acabado y control dimensional adecuados.
- ¿Cómo influye el espesor del disco en el desgaste y la vida útil de la herramienta?
Un disco extrafino se desgasta más rápido por su menor volumen de abrasivo disponible, pero consume menos energía por corte. Un disco de grano grueso posee mayor masa abrasiva, prolongando su vida útil en desbaste continuo, aunque exige mayor potencia del equipo para mantener rendimiento constante.
Conclusión
La elección entre un disco de corte extrafino y uno de grano grueso determina directamente la calidad del corte, la integridad del material y la seguridad operativa. Seleccionar el disco correcto según espesor, composición abrasiva y aplicación específica es una decisión técnica que no admite improvisación en el entorno industrial.