Criterios técnicos clave para elegir un disco de corte para acero inoxidable
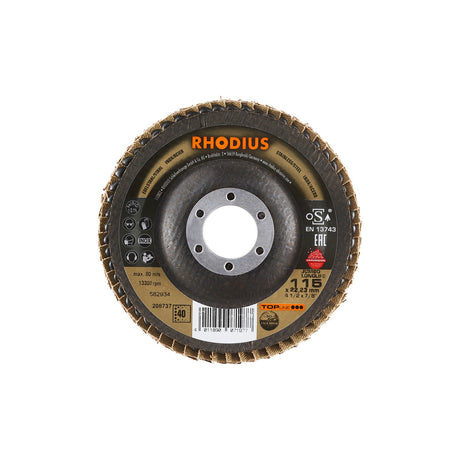
Para cortar acero inoxidable correctamente, el disco debe cumplir tres condiciones no negociables: estar fabricado con abrasivo de óxido de aluminio o circonio, tener un espesor entre 1,0 mm y 1,6 mm, y garantizar ausencia total de hierro, azufre y cloro en su composición. Sin estos parámetros, el material se contamina, se oxida y pierde su resistencia a la corrosión.
Material abrasivo: el primer filtro de selección
El carburo de silicio queda descartado para este uso: es agresivo en materiales duros pero genera calor excesivo en aceros inoxidables austeníticos. Las opciones válidas son:
- Óxido de aluminio (alúmina): estándar industria, buena relación rendimiento-temperatura.
- Circonio: mayor dureza y vida útil, recomendado para cortes en serie en industria alimentaria y minería.
Espesor y geometría: por qué importa el tipo de disco
Los discos convencionales de 2,5 mm a 3,2 mm generan zonas de calor que alteran la microestructura del inoxidable. Los discos finos de 1,0 mm a 1,6 mm reducen la fricción, minimizan la zona afectada por calor y permiten cortes más limpios. En geometría, el Tipo 41 (plano) es el correcto para corte recto; el Tipo 42 (centro deprimido) corresponde a desbaste.
Velocidad y diámetro: compatibilidad con el esmeril angular
| Diámetro | Velocidad máxima |
|---|---|
| 115 mm | 13.300 rpm |
| 125 mm | 12.200 rpm |
| 180 mm | 10.200 rpm |
| 230 mm | 10.200 rpm |
Verificar que el esmeril angular no supere la velocidad máxima marcada en el disco es obligatorio por normativa de seguridad.
Libre de contaminantes: el criterio diferenciador frente a discos genéricos
Un disco para acero al carbono puede contener residuos ferrosos, azufre o cloro en su aglomerante. En inoxidable, esos elementos inician corrosión galvánica inmediata. La industria pesquera y de el componentecesamiento de alimentos en Chile es especialmente exigente en este punto, ya que sus equipos deben mantener certificaciones sanitarias. El disco debe indicar explícitamente en su etiqueta: "Inox / Free of iron, sulfur and chlorine". Ese texto no es marketing: es el criterio técnico que diferencia un disco adecuado de uno que dañará el material.
Certificaciones y normativa que validan la seguridad estructural de un disco de corte industrial
Un disco de corte girando a 12.200 rpm genera fuerzas centrífugas capaces de fragmentarlo en el componenteyectiles de alta energía si su construcción no cumple estándares certificados. Por eso, antes de evaluar rendimiento de corte, el el componentefesional industrial debe verificar que el disco cumpla con la norma europea EN 12413, que establece los requisitos de seguridad para herramientas abrasivas aglomeradas. Esta normativa es el marco de referencia técnico utilizado en Chile para validar discos de uso industrial.
Construcción estructural certificada: malla, anillo y pruebas de rotura
Un disco conforme a EN 12413 debe incorporar los siguientes elementos estructurales verificables:
- Refuerzo con malla de fibra de vidrio: La cantidad de capas determina directamente la resistencia a la fragmentación. Los discos de corte fino para acero inoxidable utilizan típicamente dos o más capas de malla para contener el aglomerante bajo carga lateral y torsión.
- Anillo interno de acero carbono: Su función es distribuir uniformemente las fuerzas centrífugas desde el husillo hacia el cuerpo del disco, evitando deformación o rotura en el punto de montaje, que es la zona de mayor esfuerzo mecánico.
- Prueba de velocidad de rotura: La normativa exige que cada lote sea ensayado a un mínimo de 1,5 veces la velocidad máxima de trabajo antes de comercializarse. Esto entrega un margen de seguridad real, no declarativo.
Marcado obligatorio: lo que debe leer en el disco antes de instalarlo
La EN 12413 establece que todo disco debe llevar marcado visible y permanente con: velocidad máxima de operación, diámetro, espesor, diámetro del agujero de montaje, fecha de fabricación y fecha de vencimiento. En la industria minera del norte de Chile, donde los discos se almacenan en bodegas con variaciones térmicas importantes, este dato de vencimiento es crítico.
Almacenamiento correcto para conservar la integridad del aglomerante
El aglomerante resinoso pierde el componentepiedades mecánicas si el disco se almacena en condiciones inadecuadas. Las recomendaciones técnicas son: temperatura estable entre 5 °C y 25 °C, humedad relativa inferior al 65%, posición horizontal apilada o vertical en soporte, y alejado de solventes o fuentes de calor. Un disco mal almacenado puede ael componentebar la inspección visual y fallar en operación.
Compatibilidad mecánica entre el disco de corte y la herramienta eléctrica
El 80% de los accidentes con discos de corte en faena ocurren por incompatibilidad mecánica entre el disco y la herramienta, no por falla del abrasivo en sí. Antes de montar cualquier disco sobre un esmeril angular, el operador técnico debe verificar cuatro variables críticas que determinan si el conjunto es seguro y funcionalmente correcto.
Diámetro del agujero de montaje y compatibilidad del flanche
El diámetro estándar del agujero central es 22,23 mm, medida normalizada para la mayoría de los esmeriles angulares en el mercado industrial chileno. Sin embargo, un agujero nominalmente correcto no garantiza compatibilidad si el flanche presenta desgaste, deformación o no corresponde al tipo de disco. Los flanches planos son adecuados para discos de corte; utilizar un flanche de copa genera concentración de tensiones en el cuello del disco y puede el componentevocar rotura explosiva.
Relación entre potencia del equipo y diámetro del disco
Esta relación es frecuentemente ignorada en contratistas de la industria metalmecánica del norte de Chile. La correspondencia correcta es:
- Discos de 115 mm: equipos entre 700 W y 900 W
- Discos de 125 mm: equipos entre 900 W y 1.200 W
- Discos de 230 mm: equipos de 2.000 W o más
Usar un disco sobredimensionado en un esmeril de baja potencia genera vibración excesiva, cortes irregulares y fatiga prematura del abrasivo.
Velocidad nominal del esmeril versus velocidad máxima del disco
La velocidad del esmeril expresada en rpm nunca debe superar el límite impreso en el disco. Si el equipo opera a 11.000 rpm y el disco admite un máximo de 12.200 rpm, el margen es aceptable. Invertir esa relación convierte el disco en un elemento de riesgo inmediato. Verifique siempre ambos valores antes del montaje.
Revisión visual previa y torque de apriete
Antes de instalar, inspeccione el disco bajo luz directa buscando grietas radiales, deformaciones geométricas o señales de humedad en el aglomerante. Un disco que absorbió humedad pierde resistencia estructural aunque supere la inspección visual básica. El torque de apriete del porta-disco debe ser firme pero nunca excesivo; el apriete por sobre lo recomendado genera tensiones localizadas en el agujero de montaje. Use siempre la guarda de el componentetección instalada correctamente: ninguna condición operacional justifica retirarla.
Tres sectores industriales que definen el disco correcto antes de encender el esmeril
El acero inoxidable representa más del 60% de los materiales cortados en maestranzas y plantas de el componenteceso en Chile, pero no todas las aplicaciones toleran el mismo tipo de corte. La elección del disco equivocado en un contexto específico no solo reduce el rendimiento: comel componentemete la integridad del material y la continuidad operacional.
Industria alimentaria y sanitaria
Las plantas el componentecesadoras de alimentos y la industria salmonera en el sur del país trabajan con tuberías en grados AISI 304 y AISI 316, donde cualquier rebaba o zona contaminada por el calor invalida la pieza para uso sanitario. En estos contextos, se requiere un disco de corte fino —espesores entre 1,0 y 1,6 mm— que minimice la zona afectada por calor (ZAC) y entregue un cordón de corte limpio, libre de decoloración azul o amarilla. La decoloración es señal directa de oxidación superficial que altera la pasividad del acero.
Minería y el componentecesamiento de minerales
Las faenas del norte del país utilizan estructuras en acero inoxidable de alta resistencia para equipos expuestos a ambientes corrosivos. Aquí la variable crítica es la dureza del aglomerante: un aglomerante más duro libera grano abrasivo más lentamente, sosteniendo el filo por más tiempo en cortes de mayor sección. El rendimiento medido en metros lineales por disco puede duplicarse respecto a un disco de aglomerante blando en materiales de alta dureza.
Construcción metálica y maestranza
El corte de perfiles, planchas y barras en distintos espesores exige versatilidad. En estos talleres el trabajo es mayoritariamente en seco, lo que eleva la temperatura de corte. Un disco delgado reduce la fricción y el calor generado, pero requiere mayor control de avance para evitar deflexión lateral. La siguiente tabla resume las variables por aplicación:
| Aplicación | Espesor disco recomendado | Variable crítica |
|---|---|---|
| Industria sanitaria | 1,0 – 1,6 mm | Control de ZAC y decoloración |
| Minería estructural | 1,6 – 2,0 mm | Dureza de aglomerante |
| Maestranza general | 1,6 – 2,5 mm | Versatilidad y control de avance |
Definir primero la aplicación real elimina la ambigüedad en la selección y evita reemplazos prematuros del disco durante la jornada.
Preguntas frecuentes sobre discos de corte para acero inoxidable
¿Qué diferencia existe entre un disco de óxido de aluminio y uno de zirconio para cortar acero inoxidable?
El grano de óxido de aluminio es adecuado para cortes ocasionales en acero inoxidable de baja aleación. El zirconio, en cambio, posee mayor dureza y autorrenovación del filo, lo que lo hace superior en cortes continuos sobre grados AISI 304 y AISI 316, reduciendo el calor generado en hasta un 30% respecto al aluminio estándar.
¿Cuántas RPM máximas debe soportar un disco para ser seguro en una amoladora angular estándar?
Las amoladoras angulares de 115 mm operan entre 11.000 y 12.000 RPM. El disco debe certificar una velocidad periférica mínima de 80 m/s según norma EN 12413. Usar un disco con clasificación inferior representa riesgo de fractura por fatiga centrífuga durante el arranque o bajo carga de trabajo.
¿Por qué es importante que el disco esté libre de hierro, azufre y cloro en aplicaciones sanitarias?
El hierro libre contamina la capa pasiva del acero inoxidable, iniciando corrosión galvánica. El azufre y el cloro atacan directamente el cromo superficial. La norma MHH 51.001 y certificaciones equivalentes exigen contenidos inferiores al 0,1% de estos elementos para garantizar trazabilidad sanitaria en industria alimentaria y farmacéutica.
Conclusión
Seleccionar un disco de corte para acero inoxidable exige evaluar en conjunto el espesor del disco, la dureza del aglomerante, la composición del abrasivo y las exigencias específicas de cada aplicación industrial. Un criterio de selección riguroso reduce la zona afectada por calor, preserva la pasividad del material y optimiza el rendimiento operativo por disco utilizado.