Diferencias clave entre discos de corte para aceros ferrosos y otros tipos de discos
Los discos de corte para aceros y metales ferrosos se distinguen principalmente por su abrasivo base: óxido de aluminio (corindón), un mineral con dureza Mohs de 9, diseñado para atacar eficientemente la dureza característica del acero al carbono y el hierro. Esta elección abrasiva los diferencia estructuralmente de los discos destinados a inoxidable, materiales no ferrosos y mampostería.
Composición abrasiva según tipo de material
| Tipo de disco | Abrasivo principal | Característica diferenciadora |
|---|---|---|
| Aceros y metales ferrosos | Óxido de aluminio (corindón) | Alta agresividad de corte en acero al carbono |
| Acero inoxidable | Óxido de aluminio baja ferrosa | Contenido de Fe, S y Cl inferior al 0,1% para evitar corrosión galvánica |
| Materiales no ferrosos | Carburo de silicio | Mayor dureza Mohs (9,5), ideal para aluminio, cobre y latón |
| Mampostería y hormigón | Carburo de silicio o diamante | Resistencia a materiales minerales de alta abrasividad |
Granulometría y nomenclatura técnica
La clasificación normada permite identificar estas diferencias con precisión. Un disco para aceros ferrosos lleva nomenclatura A46T-BF: "A" indica óxido de aluminio, "46" es la granulometría media, "T" refiere a dureza blanda del aglomerante y "BF" señala ligante de resina con fibra de refuerzo. En contraste, un disco para mampostería o no ferrosos se clasifica como C36R-BF, donde "C" identifica el carburo de silicio.
Diseño estructural: tipo 41 versus tipo 27
Independiente del abrasivo, el diseño geométrico define la aplicación. El tipo 41 —disco recto y plano— es el estándar para operaciones de corte en todos los materiales. El tipo 27, con centro rebajado, se reserva para desbaste y no debe usarse en corte. En la industria metalmecánica y de fabricación de estructuras metálicas en Chile, confundir ambos perfiles representa un riesgo operativo directo.
¿Por qué no intercambiar discos entre materiales?
- Usar un disco ferroso sobre acero inoxidable contamina la pieza con hierro libre, iniciando corrosión prematura.
- Aplicar un disco de mampostería en acero provoca desgaste acelerado del abrasivo y pérdida de control dimensional.
- El aglomerante de cada disco está formulado para disipar el calor generado por el material específico.
Parámetros técnicos impresos en el disco: cada dato tiene una función de seguridad
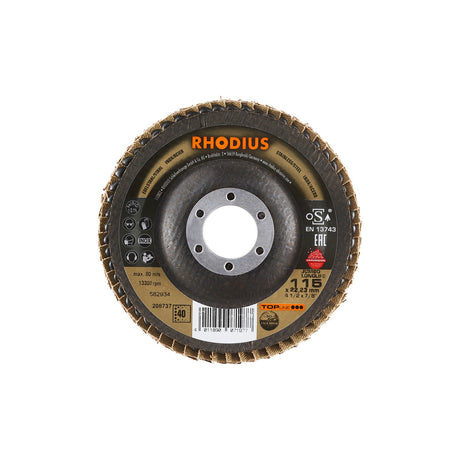
Un disco de corte para aceros y metales ferrosos de 115 mm opera a una velocidad máxima de 13.300 rpm, equivalente a 80 m/s en su periferia: superar ese límite activa fuerzas centrífugas capaces de fragmentar el disco sin advertencia previa. Esa cifra no es una recomendación; es el umbral de diseño estructural certificado.
Cada especificación estampada en la cara del disco responde a una variable de ingeniería concreta. El código de grano condensa cuatro decisiones de formulación simultáneas:
| Parámetro | Código | Significado técnico |
|---|---|---|
| Abrasivo | A | Óxido de aluminio, óptimo para aceros ferrosos |
| Granulometría | 46 | Grano medio: equilibrio entre velocidad y acabado |
| Dureza | T | Dura: retiene el grano más tiempo bajo carga continua |
| Ligante | BF | Resinado con fibra: absorbe vibración y disipa calor |
El espesor no es arbitrario. Los discos para aceros y metales ferrosos trabajan entre 1,0 mm y 1,6 mm, reduciendo la zona de calor afectado y el material removido por corte. Un disco de mampostería, con espesores entre 2,5 mm y 3,2 mm, generaría en acero un sobrecalentamiento localizado que compromete la metalurgia del cordón de corte, crítico en plantas siderúrgicas y talleres de fabricación estructural en Chile.
La integridad bajo carga dinámica la garantizan dos mallas de fibra de vidrio embebidas en el cuerpo abrasivo, que contienen la propagación de grietas ante tensión centrífuga. El anillo interno de acero especial distribuye uniformemente la fuerza de apriete del flanco de la amoladora, evitando microfisuras en la zona de montaje.
La norma EN 12413 exige que cada lote supere una prueba de rotura al 150% de la velocidad máxima declarada antes de comercializarse. Para el operario de una maestranza o planta procesadora, ese margen no es un excedente de confort: es la diferencia entre un incidente contenido y una rotura catastrófica en operación.
Cómo seleccionar el disco de corte correcto según el metal y la operación
Elegir erróneamente el abrasivo incrementa hasta un 40% el tiempo de corte y compromete la integridad dimensional de la pieza trabajada. La selección correcta parte de cuatro variables simultáneas: tipo de material base, espesor de la pieza, características de la amoladora angular y condiciones ambientales del sitio de trabajo.
Material base y granulometría recomendada
Para acero estructural A36 y A572, ampliamente utilizados en construcción civil y montaje industrial en Chile, el abrasivo de óxido de aluminio con grano 36 a 46 ofrece el equilibrio óptimo entre agresividad de corte y vida útil del disco. Este rango granulométrico permite avanzar sobre secciones macizas sin vitrificar la superficie del abrasivo por acumulación térmica.
En trabajos con tubería Schedule, donde el control térmico es crítico para evitar deformación del extremo del tubo, se recomienda estrictamente un disco delgado de 1,0 mm a 1,2 mm. El menor volumen de material abrasivo en contacto reduce el calor generado por fricción y preserva la geometría del bisel, requisito habitual en plantas de procesamiento minero y maestranzas del norte del país.
Un criterio frecuentemente ignorado en faena: los discos formulados para aceros ferrosos están prohibidos sobre acero inoxidable. Las partículas de hierro transferidas durante el corte contaminan la junta y generan corrosión galvánica acelerada, invalidando la certificación sanitaria o estructural de la soldadura posterior.
Compatibilidad entre amoladora y disco
| Diámetro del disco | Potencia mínima recomendada | RPM máximas del disco |
|---|---|---|
| 115 mm | 700 W | 13.300 rpm |
| 125 mm | 850 W | 13.300 rpm |
| 180 mm | 1.400 W | 13.300 rpm |
| 230 mm | 2.000 W | 13.300 rpm |
Las amoladoras angulares operan típicamente entre 7.500 y 11.000 rpm, rango siempre inferior al límite declarado del disco. Verificar que el orificio de montaje sea de 22,2 mm, diámetro estándar universal, garantiza concentricidad correcta y elimina vibraciones que aceleran la fatiga del cuerpo abrasivo durante cortes prolongados en faena.
Seguridad operativa y normativa en el uso de discos de corte abrasivos
El 73% de los accidentes con discos abrasivos ocurre por omisión de procedimientos de inspección previos al montaje, no por falla del material en sí. En faenas chilenas de la industria metalmecánica y minería, respetar las normativas internacionales vigentes no es optativo: es condición de operación segura y responsabilidad legal del supervisor a cargo.
Normativas que rigen la fabricación y uso
Los discos de corte resinados para aceros y metales ferrosos están regulados por tres marcos normativos complementarios:
- EN 12413: Establece requisitos de fabricación, ensayos de rotura, marcado obligatorio en el cuerpo del disco y una vida útil máxima de 3 años desde la fecha de fabricación. Todo disco debe exhibir esta fecha impresa.
- ANSI B7.1: Regula condiciones de almacenamiento, inspección visual antes del montaje y la obligatoriedad del ring test o prueba de sonido.
- ISO 525: Define dimensiones, tolerancias geométricas y especificaciones de los discos resinados para garantizar concentricidad en operación.
Procedimiento de inspección antes de cada uso
Antes de montar cualquier disco, el operario debe ejecutar el ring test: suspender el disco verticalmente y golpearlo suavemente con un mazo de madera. Un sonido claro e uniforme indica integridad estructural; un sonido sordo o irregular evidencia grietas internas que obligan a descartar el disco de inmediato, sin excepciones.
Velocidad periférica y EPP obligatorio
La velocidad periférica máxima indicada en el disco nunca debe superarse, aunque la amoladora declare RPM superiores. El disco manda, no la máquina.
En faenas con proyección de chispas, el equipo de protección personal obligatorio incluye:
- Careta facial completa, no solo lentes de seguridad
- Guantes anticorte certificados para trabajo con abrasivos
- Protección auditiva cuando el nivel sonoro supera los 85 dB
- Ropa de cuero o ignífuga ante riesgo de impacto de partículas incandescentes
En plantas procesadoras de acero estructural del norte y centro del país, estos protocolos forman parte de los estándares de faena auditados periódicamente por organismos administradores de la ley de accidentes del trabajo.
Preguntas frecuentes sobre discos de corte para metales
- ¿Por qué un disco para acero al carbono no debe usarse en acero inoxidable?
Los discos para acero al carbono contienen hierro, azufre y cloro en su composición abrasiva. Estos elementos contaminan la superficie del inoxidable, generando corrosión intergranular. La norma EN 12413 exige que los discos para inoxidable declaren contenido de hierro, azufre y cloro inferior al 0,1% en masa.
- ¿Qué ocurre si se usa un disco ferroso sobre aluminio u otros metales blandos?
El aluminio se adhiere al abrasivo por su baja temperatura de fusión, colmatando el disco y generando proyecciones peligrosas. Los discos específicos para no ferrosos incorporan aditivos lubricantes en el aglomerante resinado que reducen la adherencia y el riesgo de atascamiento durante el corte.
- ¿Influye el espesor del disco en la eficiencia de corte según el material?
Sí. Para aceros estructurales se recomiendan espesores entre 2,5 mm y 3,2 mm, que equilibran rigidez y vida útil. En inoxidable, espesores de 1,0 mm a 1,6 mm minimizan la zona afectada por calor. En piedra y hormigón se emplean discos diamantados segmentados sin aglomerante resinado.
Conclusión
Seleccionar el disco de corte correcto según el material a trabajar no es una preferencia operativa, sino una exigencia técnica y de seguridad respaldada por normas internacionales como EN 12413, ANSI B7.1 e ISO 525. Usar el abrasivo adecuado garantiza cortes limpios, prolonga la vida útil del disco y protege la integridad del operario y de la instalación.