¿De qué materiales están hechos los discos de corte?
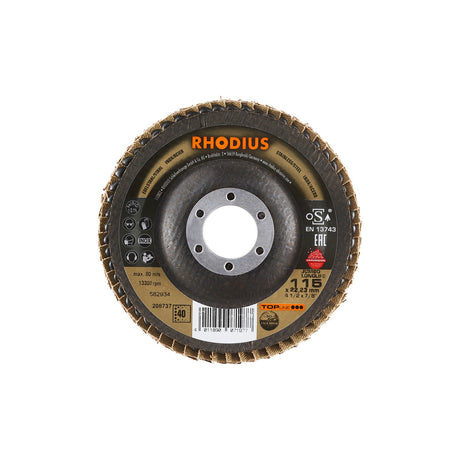
Un disco de corte está compuesto por cuatro elementos fundamentales: el abrasivo, el aglomerante, el refuerzo estructural y el anillo interno. Cada uno cumple una función técnica específica que determina directamente la velocidad de corte, la durabilidad del disco y la seguridad del operador.
El abrasivo: el corazón del corte
Para el corte de aceros y metales ferrosos, el abrasivo estándar de la industria es el óxido de aluminio (Al₂O₃), un mineral sintético con dureza entre 8 y 9 en la escala de Mohs. Esta dureza le permite fracturar y penetrar el material metálico sin deformarse prematuramente. La granulometría más utilizada en corte general de acero es la A46, que representa un equilibrio óptimo entre agresividad de corte y control térmico de la zona de trabajo. Granos más gruesos cortan más rápido pero generan mayor desgaste; granos más finos ofrecen mayor precisión pero reducen la tasa de avance.
El aglomerante: la matriz que sostiene todo
Los granos abrasivos se unen mediante un aglomerante vitrificado tipo BF, una resina bakelita de alta resistencia térmica y mecánica. Este componente regula la dureza efectiva del disco: un aglomerante demasiado blando libera el grano antes de tiempo, mientras que uno excesivamente duro lo retiene sin renovación, generando calor y pérdida de rendimiento.
El refuerzo estructural: integridad bajo carga
La malla de fibra de vidrio, incorporada bajo la norma EN 12413, actúa como esqueleto interno del disco. En operaciones de la industria metalmecánica chilena —como la fabricación de estructura metálica para minería— este refuerzo es crítico para mantener la cohesión del disco a velocidades de hasta 13.300 rpm.
El anillo interno: transmisión segura del torque
El anillo central, fabricado en acero especial, es la interfaz mecánica entre el husillo de la amoladora y el disco. Transmite el torque de forma uniforme y evita deformaciones en el punto de montaje, factor determinante para la estabilidad durante el corte y la seguridad del operador.
| Componente | Material | Función principal |
|---|---|---|
| Abrasivo | Óxido de aluminio Al₂O₃ | Cortar el material metálico |
| Aglomerante | Resina vitrificada tipo BF | Retener y liberar el grano controladamente |
| Refuerzo | Malla de fibra de vidrio (EN 12413) | Integridad estructural bajo carga dinámica |
| Anillo interno | Acero especial | Transmisión segura del torque |
Cómo los materiales del disco de corte determinan su rendimiento en operaciones reales
Un disco operando a 80 m/s de velocidad periférica sobre acero estructural genera en la zona de contacto temperaturas que oscilan entre 600 y 900 °C: en ese entorno, cada decisión de diseño material tiene consecuencias directas y medibles sobre el rendimiento.
El primer factor crítico es el tamaño de grano del abrasivo. Granos de granulometría gruesa (menor número de grit) incrementan la agresividad de corte, arrancando virutas mayores por ciclo, lo que se traduce en mayor velocidad de avance en aplicaciones de desbaste pesado como las que demanda la industria metalmecánica y de estructuras de acero en Chile. Granos más finos, en cambio, prolongan la vida útil del disco a expensas de una tasa de remoción menor. La selección correcta de granulometría equilibra productividad y durabilidad según el diámetro de la pieza y el tipo de corte.
El segundo factor determinante es el sistema de refuerzo estructural. Un disco con una sola malla de fibra de vidrio ofrece resistencia aceptable bajo carga axial, pero su comportamiento frente a impactos laterales —comunes en cortes angulados o vibraciones de la amoladora— es notoriamente inferior al de un disco con doble refuerzo de malla. La diferencia no es menor: ensayos comparativos demuestran que el doble refuerzo puede duplicar la resistencia a la rotura por impacto lateral, reduciendo significativamente el riesgo de fragmentación en servicio.
La velocidad periférica se calcula como el producto entre las rpm del husillo y la circunferencia del disco. Un disco de 115 mm operando a 11.000 rpm alcanza aproximadamente 66 m/s. La norma EN 12413 establece la velocidad máxima admisible que debe figurar en el disco, siendo obligatorio que la amoladora angular utilizada no supere ese límite. Usar una amoladora sobredimensionada en rpm con un disco de menor categoría compromete tanto el aprovechamiento del abrasivo como la integridad del operador.
- Granulometría fina: mayor vida útil, menor tasa de corte
- Granulometría gruesa: mayor agresividad, desgaste más rápido
- Doble malla de fibra: superior resistencia al impacto lateral versus malla simple
- Compatibilidad amoladora-disco: factor directo en seguridad y rendimiento abrasivo
Abrasivo correcto según el metal: la variable que define el resultado del corte
Usar el abrasivo equivocado puede reducir la vida útil de un disco hasta en un 60% y generar riesgos operativos que ningún plan de seguridad puede compensar a posteriori. En operaciones industriales de corte metálico, la naturaleza química y cristalográfica del grano abrasivo no es un detalle secundario: es el factor determinante de eficiencia, temperatura de corte y control del proceso.
Óxido de aluminio para metales ferrosos
El óxido de aluminio (Al₂O₃) es el abrasivo estándar para acero al carbono, acero inoxidable e hierro fundido. Con una dureza entre 8 y 9 en la escala Mohs, presenta una estructura cristalina que se autorrenueva mediante microfractura controlada, exponiendo aristas frescas durante el corte. Esta propiedad es clave al trabajar acero estructural en proyectos de montaje metalmecánico o fabricación de estructura secundaria, sectores ampliamente activos en la industria minera chilena.
Carburo de silicio para metales no ferrosos
El carburo de silicio (SiC), con dureza entre 9 y 9,5 Mohs, es más duro y frágil. Esta combinación lo hace ideal para aluminio, cobre y aleaciones no ferrosas, donde la ductilidad del material exige un grano que corte con precisión sin generar adherencia. Usar Al₂O₃ sobre aluminio provoca taponamiento del grano, sobrecalentamiento localizado y pérdida de geometría del corte.
Consecuencias técnicas de una elección incorrecta
- Sobrecalentamiento: altera la microestructura del material base y compromete soldaduras previas
- Desgaste prematuro: el disco pierde diámetro funcional aceleradamente, aumentando frecuencia de cambio
- Riesgo de rotura: la carga térmica y mecánica excesiva fragiliza el aglomerante, elevando ante el riesgo de fragmentación en servicio
Cómo leer la especificación del disco
El código A46T-BF condensa toda esta información técnica en cinco caracteres. La A identifica el abrasivo como óxido de aluminio; 46 corresponde al tamaño de grano según clasificación ISO 525, un grano medio-grueso adecuado para corte general en acero; la T indica dureza del aglomerante; B señala aglomerante resinoso de baquelita; y F precisa la estructura del disco. Leer este código antes de seleccionar un disco elimina la ambigüedad y permite tomar decisiones técnicas fundamentadas, no empíricas.
Criterios técnicos para evaluar la calidad de un disco de corte antes de usarlo
El 68% de los accidentes con amoladoras angulares está asociado al uso de discos en mal estado o mal especificados para la tarea. Antes de montar cualquier disco de corte, el técnico o supervisor de obra debe ejecutar una secuencia verificable de inspección que combina lectura de etiquetado, inspección visual y prueba funcional.
Lectura del etiquetado técnico según EN 12413
La etiqueta del disco concentra información obligatoria bajo la norma EN 12413, vigente en los mercados que abastecen a la industria minera y metalmecánica en Chile. Los campos críticos a verificar son:
- Velocidad máxima de operación (m/s o RPM): debe superar siempre la velocidad en vacío de la amoladora a utilizar
- Tipo de disco y abrasivo: confirmando compatibilidad con el material a cortar, en este caso aceros y metales ferrosos
- Fecha de fabricación: los aglomerantes resinosos tienen vida útil de almacenamiento máxima de 3 años desde su fabricación
Inspección visual y prueba de sonido
La ring test o prueba del sonido es el método preoperacional más confiable en campo: se suspende el disco verticalmente con un dedo a través del orificio central y se golpea suavemente con un objeto no metálico. Un disco íntegro emite un sonido claro y resonante; un sonido apagado o quebrado indica fisuras internas que obligan al descarte inmediato.
Visualmente, se deben revisar ambas caras buscando delaminaciones, burbujas o separaciones en las mallas de fibra de vidrio, ya que estas son las que contienen la fragmentación en caso de rotura. Cualquier irregularidad superficial es criterio de descarte sin excepción.
Diámetro remanente y condiciones de almacenamiento
Un disco debe descartarse cuando su diámetro remanente alcanza o supera el diámetro de la guarda protectora, o cuando ha perdido más del 30% de su diámetro nominal original. Respecto al almacenamiento, la humedad relativa superior al 65% y temperaturas sobre 35°C degradan el aglomerante resinoso, comprometiendo la cohesión del disco antes incluso de su primer uso. En faenas de la industria procesadora de acero estructural, este punto es frecuentemente subestimado con consecuencias directas sobre el rendimiento operacional.
Preguntas frecuentes sobre discos de corte
- ¿Qué diferencia hay entre un disco de corte con abrasivo de óxido de aluminio y uno de carburo de silicio?
El óxido de aluminio es ideal para aceros y metales ferrosos por su tenacidad y autorrenovación del filo abrasivo. El carburo de silicio, más frágil y afilado, se reserva para materiales no ferrosos como aluminio, cobre y piedra. Usar el abrasivo incorrecto reduce el rendimiento hasta un 40% y genera sobrecalentamiento en la zona de corte.
- ¿Cuántas mallas de fibra de vidrio lleva un disco de corte estándar y por qué es importante ese número?
Un disco de corte de uso industrial incorpora entre 2 y 4 mallas de fibra de vidrio según su diámetro y espesor. Estas mallas actúan como red de contención ante roturas, limitando la proyección de fragmentos. Bajo la norma EN 12413, la cantidad y disposición de refuerzos es un parámetro de seguridad estructural no negociable.
- ¿Afecta la presión de corte aplicada por el operador a la vida útil del disco?
Sí, de forma directa. Una presión excesiva genera calor por fricción que degrada el aglomerante resinoso, reduce la tasa de autorrenovación abrasiva y provoca vitrificación prematura. La técnica correcta es dejar que el propio disco avance con su peso; la presión adicional acorta la vida útil hasta en un 50%.
Conclusión
La composición de un disco de corte, que integra abrasivo, aglomerante resinoso y refuerzo de fibra de vidrio, determina directamente su seguridad, durabilidad y eficiencia sobre cada material específico. Seleccionar, inspeccionar y almacenar correctamente estos insumos no es una recomendación opcional, sino el fundamento técnico de toda operación de corte segura y productiva en la industria metalmecánica y minera.