Qué hacer inmediatamente cuando el disco de corte se sobrecalienta
Cuando un disco de corte abrasivo supera los 150°C durante la operación, el riesgo de fractura del aglomerante resinoso y proyección de fragmentos es inmediato. El protocolo de respuesta debe ejecutarse en menos de 10 segundos desde que se detecta la primera señal de alerta.
Señales de alerta que no debes ignorar
- Decoloración azulada o dorada en el núcleo metálico del disco
- Olor a quemado característico del aglomerante resinoso descomponiéndose
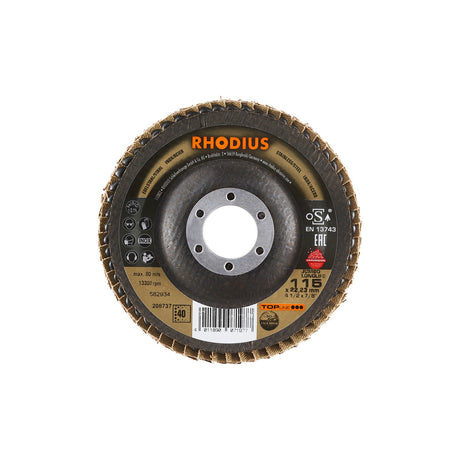
- Deformación visible en la armadura externa reforzada del disco
- Vibración anormal o pérdida de concentricidad durante el corte
Protocolo de parada segura: pasos ordenados
| Paso | Acción | Prioridad |
|---|---|---|
| 1 | Retirar la presión sobre el material de corte sin soltar abruptamente la máquina | Inmediata |
| 2 | Apagar la tronzadora estacionaria mediante el interruptor principal | Inmediata |
| 3 | Alejarse mínimo 5 metros del equipo hasta que el disco detenga completamente su rotación | Crítica |
| 4 | Permitir enfriamiento al aire libre durante mínimo 3 a 5 minutos | Obligatoria |
| 5 | Inspeccionar visualmente el disco antes de cualquier reutilización | Preventiva |
Lo que nunca debes hacer: el error más frecuente en faena
En industrias como la metalmecánica minera del norte de Chile, es común que los operarios sumerjan el disco caliente en agua para acelerar el enfriamiento. Esta práctica está estrictamente prohibida: el choque térmico genera microfracturas internas invisibles en la estructura abrasiva que comprometen la integridad del disco en el siguiente ciclo de uso, convirtiéndolo en un elemento de alto riesgo de estallido.
El enfriamiento debe ser siempre natural, gradual y al aire libre. Un disco que presentó decoloración severa o deformación debe retirarse definitivamente del servicio, independientemente de su tiempo de uso acumulado.
Causas técnicas del sobrecalentamiento en discos de corte abrasivos
El 70% de los casos de sobrecalentamiento en discos de corte tiene origen en errores operativos que el propio operario puede identificar y corregir antes de que el problema escale a una falla catastrófica del disco.
Comprender el origen del calor excesivo exige analizar la operación desde dos frentes: las variables mecánicas de la máquina y el comportamiento del operario durante el corte. En el contexto del corte estacionario con tronzadoras —equipos ampliamente utilizados en la industria de maestranza y fabricación de estructuras metálicas en la Región Metropolitana de Chile— las causas se agrupan de la siguiente manera:
- Velocidad de avance incorrecta: aplicar presión excesiva sobre el material reduce drásticamente la disipación de calor, satura el grano abrasivo y genera una fricción que supera la capacidad de corte del disco, acumulando temperatura de forma incontrolada.
- RPM fuera del rango operativo: los discos de 350 mm operan típicamente entre 2.800 y 3.800 RPM máximas. Superar este umbral genera calor friccional excesivo y compromete la integridad estructural del aglomerante resinoso.
- Material incompatible: utilizar un disco formulado para acero negro en cortes sobre acero inoxidable o fundición provoca una interacción química adversa entre el grano y el material base, elevando significativamente la temperatura de contacto.
- Montaje defectuoso o brida deteriorada: un disco montado de forma descentrada genera vibración y desgaste irregular, concentrando el calor en zonas específicas de la pieza abrasiva.
- Cortes prolongados sin pausas: superar los 30 segundos continuos de corte sin interrupciones impide que el calor se disipe naturalmente desde el núcleo del disco hacia el entorno.
- Contaminación por aceites o refrigerantes: estas sustancias alteran el comportamiento del aglomerante resinoso, reduciendo su capacidad de sujetar el grano bajo condiciones de alta temperatura.
- Disco con diámetro reducido por desgaste: un disco desgastado fuera de su geometría óptima pierde eficiencia de corte, obligando al equipo a trabajar con mayor esfuerzo y generando calor residual acumulado.
Identificar cuál de estas causas está presente en cada faena es el primer paso diagnóstico antes de aplicar cualquier medida correctiva.
Cómo inspeccionar y determinar si el disco puede seguir en uso tras el sobrecalentamiento
Un disco abrasivo expuesto a temperaturas superiores a 200 °C en su zona de contacto puede haber comprometido irreversiblemente su aglomerante resinoso, aunque el daño no siempre resulte evidente a primera vista. Antes de reintegrar cualquier disco al trabajo tras un episodio de sobrecalentamiento, es obligatorio ejecutar una secuencia de evaluación técnica estructurada. En la industria metalmecánica chilena, saltarse este protocolo es una de las principales causas de accidentes con herramientas abrasivas rotativas.
Protocolo de inspección paso a paso
- Inspección visual del plano del disco: coloque el disco sobre una superficie plana de referencia y verifique combaduras o deformaciones. Toda desviación superior a 1 mm respecto al plano original es criterio de descarte inmediato.
- Verificación de la armadura externa reforzada: examine el tejido perimetral del disco buscando fisuras, delaminaciones o burbujas en la superficie. Cualquier discontinuidad en esta capa compromete la resistencia estructural bajo carga rotacional.
- Ring test o prueba de sonido: suspenda el disco por el orificio central y golpéelo suavemente con un objeto no metálico. Un sonido claro e uniforme indica integridad interna; un sonido hueco o apagado revela fractura interna no visible.
- Revisión del diámetro mínimo operativo: compare el diámetro actual del disco con el valor mínimo de retiro indicado por el fabricante. Si el disco está por debajo de ese límite dimensional, debe descartarse sin excepción.
- Comprobación del orificio central: verifique que la tolerancia dimensional del orificio permita un ajuste correcto y sin holgura sobre el eje del equipo. Un orificio deformado genera descentramiento y riesgo de rotura.
Criterios de descarte inmediato sin excepción
| Condición detectada | Decisión técnica |
|---|---|
| Decoloración severa uniforme en toda la cara | Descarte definitivo |
| Grietas visibles a simple vista | Descarte definitivo |
| Desequilibrio notorio al girar manualmente | Descarte definitivo |
| Sonido hueco en ring test | Descarte definitivo |
Todo disco que supere satisfactoriamente cada etapa de este protocolo debe igualmente contrastarse con los requisitos de integridad mínima establecidos en la norma DIN EN 12413, referencia técnica vigente para discos abrasivos aglomerados con resina. Solo bajo el cumplimiento conjunto de inspección física y conformidad normativa es técnicamente válido reintegrar el disco a la operación.
Buenas prácticas operativas para prevenir el sobrecalentamiento del disco de corte
El 70% de los casos de sobrecalentamiento prematuro en discos de corte tienen origen en errores operativos completamente evitables. En entornos industriales de alta demanda como la metalmecánica estructural o la fabricación de componentes mineros en Chile, establecer hábitos técnicos rigurosos no es una opción: es la diferencia entre productividad sostenida y paradas no planificadas.
La primera práctica crítica es gestionar correctamente los ciclos de corte continuo. En operaciones con tronzadora estacionaria, se recomienda realizar una pausa de aproximadamente 5 segundos por cada 20 a 30 segundos de corte activo. Este intervalo permite que el calor acumulado en la zona de contacto se disipe sin comprometer la integridad del aglomerante resinoso del disco.
La velocidad de avance es igualmente determinante. Para acero negro en tronzadora estacionaria, el rango técnico recomendado se sitúa entre 0,5 y 1,2 m/min. Un avance excesivo genera resistencia mecánica y fricción descontrolada; uno demasiado lento concentra calor en un punto fijo sin progresión del corte.
Otras prácticas esenciales que deben integrarse al protocolo de trabajo diario incluyen:
- Montaje verificado: las bridas deben estar limpias, planas y dimensionadas correctamente para el disco instalado, garantizando sujeción uniforme sin tensiones localizadas.
- Selección técnica del disco: el grano abrasivo y el tipo de aglomerante deben corresponder al material a trabajar. Un disco formulado para acero inoxidable aplicado sobre acero negro al carbono genera sobrecalentamiento por incompatibilidad abrasiva.
- Almacenamiento correcto: los discos deben conservarse en posición vertical o plana, en ambiente seco y con temperatura entre 10°C y 30°C para preservar la estabilidad del aglomerante resinoso.
- Registro de vida útil: llevar fichas de control de consumibles permite retirar el disco antes de alcanzar su diámetro mínimo de retiro, evitando condiciones de operación degradadas que favorecen el sobrecalentamiento.
- Mantenimiento de la tronzadora: rodamientos desgastados o ejes desalineados generan vibración y fricción adicional que el disco absorbe como calor. La revisión periódica del estado mecánico del equipo es una variable directa de temperatura.
Implementar estas prácticas de forma sistemática reduce significativamente el riesgo de sobrecalentamiento y extiende la vida útil operativa del disco de corte en cada turno de producción.
Preguntas frecuentes sobre el sobrecalentamiento del disco de corte
¿A qué temperatura se daña el aglomerante resinoso de un disco de corte?
El aglomerante resinoso de un disco de corte comienza a degradarse a partir de los 200°C. Sobre esa temperatura, la resina pierde cohesión, liberando granos abrasivos de forma irregular y comprometiendo la integridad estructural del disco, lo que aumenta el riesgo de rotura durante la operación.
¿Con qué frecuencia debe inspeccionarse visualmente un disco de corte durante un turno de trabajo?
Se recomienda inspección visual antes de cada uso y cada 30 minutos de operación continua en faenas intensivas. Verificar ausencia de grietas radiales, desgaste asimétrico y coloración azulada o negra en la superficie, indicadores directos de sobrecalentamiento acumulado que comprometen la seguridad del operario.
¿Qué diferencia de temperatura genera usar un disco de diámetro incorrecto en una tronzadora?
Usar un disco de diámetro inferior al nominal de la tronzadora reduce la velocidad periférica real, generando incrementos térmicos de hasta 40°C adicionales en la zona de corte. Esto ocurre porque la velocidad lineal efectiva disminuye y el tiempo de contacto abrasivo por ciclo aumenta significativamente.
Conclusión
El sobrecalentamiento del disco de corte es una consecuencia directa de variables técnicas controlables: velocidad de avance, presión aplicada, compatibilidad del abrasivo y estado mecánico del equipo. Aplicar protocolos sistemáticos de operación y mantenimiento preventivo es la única vía comprobada para garantizar rendimiento, seguridad y vida útil óptima del consumible en cada turno de producción.