¿Qué son los discos de corte y cómo funcionan?
Un disco de corte es una herramienta abrasiva de geometría circular, fabricada bajo la norma EN 12413, que secciona materiales metálicos y no metálicos mediante el arranque continuo de virutas microscópicas generado por miles de granos abrasivos expuestos en su superficie activa. Su principio de funcionamiento se basa en la abrasión por microcorte sucesivo: cada grano actúa como una microherramienta de corte que penetra el material a velocidades periféricas de entre 80 y 100 m/s.
Componentes estructurales del disco
La eficiencia del corte depende directamente de la combinación precisa de tres componentes internos:
- Granos abrasivos: Los más utilizados son el óxido de aluminio (aceros al carbono), el carburo de silicio (fundiciones y materiales no ferrosos) y el zirconio (aceros inoxidables y aleaciones de alta resistencia). El tipo y tamaño de grano define la agresividad del corte.
- Aglomerante resinoso: Une los granos formando una matriz sólida. Controla la dureza del disco y regula la tasa de renovación de granos: cuando un grano se desgasta, el aglomerante libera uno nuevo.
- Mallas de refuerzo de fibra de vidrio: Incorporadas en capas internas, absorben los esfuerzos radiales y tangenciales durante la operación, aportando resistencia a la rotura por centrifugación.
Formas normalizadas y diámetros estándar
| Forma EN 12413 | Geometría | Aplicación típica |
|---|---|---|
| Forma 41 | Recta (plana) | Corte recto sobre tronzadoras fijas |
| Forma 42 | Centro deprimido | Corte con amoladora angular en espacios reducidos |
Los diámetros estándar van desde 115 mm hasta 400 mm, cubriendo desde amoladoras de mano hasta tronzadoras industriales de banco. En la industria minera y metalmecánica chilena, el dominio técnico de estos parámetros determina directamente la productividad del proceso y la seguridad operacional del trabajador.
Clasificación técnica de los discos de corte según abrasivo, dureza y campo de aplicación
Más del 70% de los errores de selección en procesos de corte industrial se originan en la elección incorrecta del tipo de disco respecto al material de trabajo. La clasificación técnica de los discos de corte abarca tres dimensiones fundamentales: el material abrasivo, la dureza del aglomerante y el campo de aplicación, incluyendo si el uso es portátil o estacionario.
Clasificación por material abrasivo
- Óxido de aluminio (Al₂O₃): Abrasivo de uso dominante para acero negro y acero inoxidable. Su tenacidad controlada permite autorregeneración del filo durante el corte, sosteniendo la agresividad de corte a lo largo de la vida útil del disco.
- Carburo de silicio (SiC): Indicado para materiales no ferrosos como aluminio, cobre y materiales pétreos. Su alta dureza y fragilidad generan un corte limpio sin generar calor excesivo sobre el material base.
- Zirconio alúmina: Reservado para aceros de alta aleación y condiciones de corte severo. Su estructura cristalina de autorrenovación mantiene el rendimiento en aplicaciones de alta exigencia como las presentes en la industria minera chilena.
Clasificación por dureza del aglomerante
Según la norma ISO 525, la dureza del aglomerante se codifica mediante una escala alfabética de la A (más blando) a la Z (más duro). Para corte en materiales duros se seleccionan aglomerantes blandos, que liberan el grano agotado con mayor facilidad. Para materiales blandos o abrasivos, se prefieren aglomerantes más duros que retienen el grano activo.
Espesores y diferencias entre uso portátil y estacionario
Los discos de corte se fabrican en espesores estándar entre 1,0 mm y 3,0 mm. Los discos delgados, entre 1,0 mm y 1,6 mm, minimizan la pérdida de material y el calor generado, siendo preferidos en amoladoras angulares portátiles. Los discos para tronzadoras estacionarias, en cambio, incorporan una armadura externa reforzada que incrementa la resistencia centrífuga a altas RPM, operando con mayor estabilidad bajo carga continua. La Forma 41 recta potencia esta ventaja al permitir mayor profundidad de inmersión sin restricción geométrica, condición crítica en operaciones de tronzado de perfiles estructurales de acero.
Montaje, operación y seguridad en el uso de discos de corte industriales
El 80% de los accidentes con discos de corte en faenas industriales ocurre por montaje incorrecto o incompatibilidad de velocidades entre el disco y la máquina. Antes de instalar cualquier disco, el primer paso técnico obligatorio es verificar que las RPM máximas marcadas en la etiqueta del disco sean iguales o superiores a las RPM nominales de la máquina. Operar fuera de este rango provoca esfuerzos centrífugos que superan la resistencia estructural del disco, con consecuencias graves para el operador.
Procedimiento de montaje correcto
Un montaje seguro requiere seguir esta secuencia sin excepciones:
- Limpiar las bridas portadiscos eliminando residuos metálicos o rebabas que generen apoyos irregulares.
- Posicionar el disco verificando que el sentido de giro indicado en la etiqueta coincida con el de la máquina.
- Apretar la tuerca con la llave específica para el husillo, sin usar extensiones que generen par excesivo.
- Ejecutar una prueba en vacío de 30 segundos antes del primer corte, alejando al personal del plano de rotación del disco.
Técnica de operación para maximizar rendimiento
Los discos de Forma 41 recta deben trabajar a 90 grados respecto a la pieza. Cualquier inclinación lateral introduce esfuerzos de torsión que fisuran el disco prematuramente. La presión de avance debe ser suave y constante: forzar el corte eleva la temperatura en la zona de contacto, acelera el desgaste del aglomerante y reduce drásticamente la vida útil del disco. En la industria minera y metalmecánica del norte de Chile, donde se procesan perfiles estructurales de acero en turnos continuos, esta disciplina operacional marca diferencias significativas en el rendimiento por disco.
Señales de reemplazo y almacenamiento
El disco debe retirarse del servicio cuando alcanza su diámetro mínimo de uso indicado en la etiqueta, cuando presenta fisuras visibles o cuando genera vibraciones anormales durante la operación. Para el almacenamiento, se requiere ambiente seco y posición vertical; el apilamiento horizontal sostenido deforma geométricamente el disco y compromete su equilibrio dinámico.
Equipos de protección individual requeridos
- Careta facial de policarbonato sobre gafas de seguridad.
- Guantes de cuero de manga larga para proyección de chispas.
- Protección auditiva con atenuación mínima de 25 dB.
- Ropa ignífuga certificada para trabajos con generación de chispas.
Variables que determinan el rendimiento y la vida útil
Un avance excesivo durante el corte puede reducir la vida útil del disco hasta en un 40%, convirtiendo la técnica operacional en un factor tan determinante como la composición del propio abrasivo. En aplicaciones industriales de alta exigencia —como la fabricación metalmecánica o el procesamiento de perfiles en la industria minera del norte de Chile— comprender las variables que gobiernan el rendimiento es condición básica para optimizar el consumo de discos y la productividad del turno.
Relación aglomerante-material base
La dureza del aglomerante resinoso define directamente la eficiencia de corte según el material trabajado. Para materiales duros, se requiere un aglomerante blando que libere los granos abrasivos gastados con mayor facilidad, exponiendo constantemente nuevos filos activos. Para materiales blandos, un aglomerante duro retiene el grano por más tiempo, maximizando el aprovechamiento del disco. Invertir esta relación genera taponamiento superficial, sobrecalentamiento y degradación prematura.
Temperatura: el factor crítico silencioso
La zona de contacto disco-pieza no debe superar los 200°C sostenidos. Por encima de ese umbral, el aglomerante resinoso inicia un proceso de vitrificación que endurece artificialmente la matriz, impide la renovación del grano abrasivo y acelera el desgaste irregular. El corte en seco y los ciclos de trabajo continuos sin pausas son las condiciones que más frecuentemente provocan este deterioro térmico.
Integridad estructural y control de calidad
La armadura externa reforzada que incorporan los discos de mayor especificación técnica cumple una función crítica: resistir la rotura centrífuga durante la operación estacionaria. Según la normativa EN 12413, cada disco debe superar pruebas de equilibrado dinámico y un test de velocidad de rotura con un factor de seguridad mínimo de 1,5 sobre la velocidad máxima operativa declarada. Estas verificaciones no son opcionales; son el respaldo técnico que diferencia un producto certificado de uno que representa riesgo real en planta.
Indicadores de rendimiento medibles
- Metros lineales cortados por disco según espesor y dureza del material base.
- Temperatura de zona de contacto como indicador de técnica operacional correcta.
- Continuidad del ciclo: pausas regulares preservan la integridad térmica del aglomerante.
- Corte refrigerado versus en seco: el primero extiende significativamente la vida útil en materiales de alta dureza.
Preguntas frecuentes sobre discos de corte
- ¿Qué diferencia hay entre un disco de corte para acero inoxidable y uno para acero al carbono?
Los discos para acero inoxidable están formulados sin hierro, azufre ni cloro en su composición abrasiva, evitando contaminación galvánica y corrosión posterior. Utilizan grano de óxido de aluminio de alta pureza o zirconio-alúmina. Los discos para acero al carbono admiten formulaciones estándar con mayor agresividad de corte y menor costo de producción.
- ¿Cuál es la velocidad máxima de operación recomendada para discos de corte estándar de 115 mm?
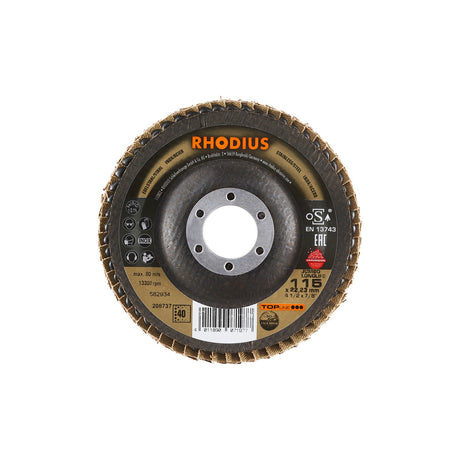
Para discos de 115 mm de diámetro, la velocidad máxima operativa declarada bajo normativa EN 12413 es de 80 m/s, equivalente a aproximadamente 13.300 RPM. Superar ese límite anula el factor de seguridad estructural certificado y constituye una condición de riesgo real de rotura centrífuga durante la operación.
- ¿Con qué frecuencia debe inspeccionarse visualmente un disco de corte antes de su uso?
La inspección visual debe realizarse antes de cada uso, verificando ausencia de grietas, desportilladuras o deformaciones en el plano del disco. Adicionalmente, se recomienda la prueba de sonido por percusión: un disco íntegro emite tono claro; uno fisurado produce sonido apagado e irregular que indica descarte inmediato.
Conclusión
Un disco de corte es un sistema abrasivo de precisión donde cada componente —grano, aglomerante, refuerzo y geometría— cumple una función técnica específica que determina su rendimiento, seguridad y vida útil. Seleccionar el disco correcto para cada material y condición operacional no es una preferencia, sino una decisión de ingeniería con impacto directo en la productividad y la seguridad de planta.