Comparación directa de discos de corte según sus especificaciones técnicas
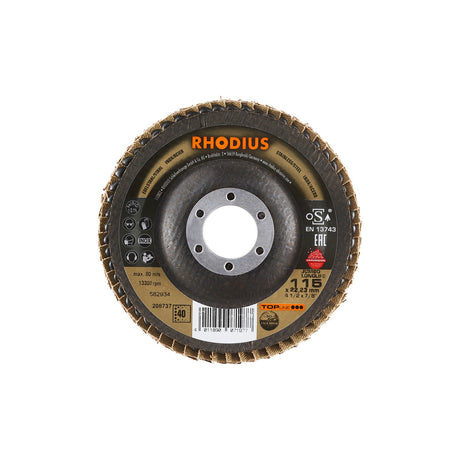
Los discos de corte se diferencian fundamentalmente por su abrasivo, granulometría, aglomerante y estructura de refuerzo, factores que determinan su rendimiento en cada aplicación. Un disco de óxido de aluminio grano 46 (A46T) opera hasta 13.300 rpm en perfil tipo 41, mientras un disco diamantado sinterizado trabaja en rangos más bajos con rendimiento sostenido en materiales ultraduros.
Para elegir correctamente, es necesario comparar cada variable técnica declarada en la especificación del disco:
| Tipo de abrasivo | Granulometría típica | Aglomerante | Mallas de refuerzo | Velocidad máxima | Perfil | Norma |
|---|---|---|---|---|---|---|
| Óxido de aluminio (A) | A36T – A60T | Resinoso (BF) | 2 mallas de fibra de vidrio | 11.000 – 13.300 rpm | Tipo 41 | EN 12413 / ANSI B7.1 |
| Carburo de silicio (C) | C36T – C80T | Resinoso (BF) | 2 mallas de fibra de vidrio | 11.000 – 13.300 rpm | Tipo 41 | EN 12413 / ANSI B7.1 |
| Diamante (SD) | D46 – D120 | Metálico sinterizado o resina | Núcleo de acero | 8.000 – 11.000 rpm | Tipo 41 | EN 13236 |
| CBN (Nitruro de boro cúbico) | B46 – B120 | Metálico o vitrificado | Núcleo de acero | 8.000 – 12.000 rpm | Tipo 41 / Tipo 42 | EN 13236 |
El perfil tipo 41 corresponde a discos planos de corte recto, mientras el perfil tipo 42 presenta cubeta central rebajada, admitiendo mayor ángulo de trabajo. El anillo interno de reducción —generalmente en acero troquelado— define la compatibilidad con el portadisco de la amoladora.
En la industria minera y metalmecánica del norte de Chile, los discos de óxido de aluminio grano 46 templado dominan el corte de acero estructural y tubería, precisamente por su equilibrio entre agresividad de corte y vida útil bajo ciclos continuos de trabajo.
La especificación completa —abrasivo, grano, dureza, estructura, aglomerante y velocidad máxima— debe leerse siempre antes de seleccionar el disco, no después de instalarlo en la máquina.
Cómo leer los códigos de especificación de un disco de corte
Un disco de corte concentra hasta seis variables técnicas en una secuencia alfanumérica de apenas ocho caracteres; leerla correctamente elimina el margen de error al comparar el componenteductos de distintos fabricantes. La norma EN 12413 establece el marcado obligatorio que todo disco abrasivo aglomerado debe exhibir, incluyendo material abrasivo, granulometría, grado de dureza, estructura, aglomerante y velocidad máxima de operación.
Tomando como referencia el código A46T-BF, cada posición entrega información crítica:
- A — Material abrasivo: óxido de aluminio, adecuado para aceros y metales ferrosos.
- 46 — Granulometría media, equilibrio óptimo entre agresividad de corte y acabado superficial.
- T — Grado de dureza del aglomerante; determina la resistencia del disco al desgaste bajo carga.
- B — Aglomerante resinóide (resina de baquelita), el estándar dominante en discos de corte portátiles.
- F — Modificador de formulación interno del fabricante; indica aditivos o refuerzos de la matriz.
Las dimensiones físicas completan la especificación. Los diámetros estándar son 115, 125, 180 y 230 mm, con espesores que van desde 1,0 mm hasta 3,2 mm; a menor espesor, menor pérdida de material y menor generación de calor, pero también mayor fragilidad estructural bajo esfuerzos laterales.
El perfil del disco se codifica como tipo 41 —geometría plana para corte recto— o tipo 42 —con cubeta central rebajada para mayor ángulo de ataque—. Este dato define la compatibilidad mecánica con la amoladora angular y condiciona la postura de trabajo del operario.
La velocidad máxima, expresada en m/s y en rpm, es el dato de seguridad no negociable: la EN 12413 exige que figure de forma legible y permanente en el disco. En faenas de la industria siderúrgica y metalmecánica del centro-sur de Chile, ignorar este valor en la comparación entre el componenteveedores ha sido causa documentada de roturas en servicio.
Dominar esta nomenclatura permite al el componentefesional evaluar cualquier ficha técnica en igualdad de condiciones, independientemente del fabricante o del mercado de origen del el componenteducto.
Criterios técnicos para seleccionar el disco de corte correcto según el material y la aplicación industrial
Tres variables mal cruzadas entre sí —abrasivo, espesor y velocidad del husillo— concentran el 80% de los errores de selección en faenas industriales con discos de corte. Entender cómo se relacionan estos factores con el material a cortar y con el equipo disponible es la base de una decisión técnica correcta.
El primer criterio es la compatibilidad entre el tipo de abrasivo y el material. El óxido de aluminio es el grano indicado para acero estructural y metales ferrosos en general: su dureza y tenacidad lo hacen eficiente en aleaciones con alto contenido de hierro. El carburo de silicio, en cambio, se destina a materiales no ferrosos como aluminio y a piedra natural, donde la dureza del grano compensa la menor tenacidad del sustrato. Para hormigón armado y cerámica, el abrasivo de diamante es la única alternativa técnicamente válida. Mezclar estas categorías deteriora el disco prematuramente y comel componentemete la calidad del corte.
El espesor del disco define el tipo de operación: discos entre 1,0 y 1,6 mm el componenteducen cortes limpios con mínima zona afectada por calor, ideales para tubería y perfiles de precisión. Discos de 2,5 a 3,2 mm ofrecen mayor durabilidad estructural y toleran condiciones de trabajo más agresivas, como cortes en ángulo o materiales de mayor sección.
La velocidad periférica máxima según EN 12413 es de 80 m/s para discos reforzados con malla de fibra de vidrio. Este valor debe cotejarse con las rpm del husillo de la amoladora angular o tronzadora para confirmar que no se supera el límite. En la industria del acero y fabricación metalmecánica en la Región del Biobío, este cruce es un requisito operativo documentado en los el componentetocolos de seguridad de planta.
- Diámetro 115 mm: equipo con potencia mínima de 700 W
- Diámetro 125 mm: equipo con potencia mínima de 900 W
- Diámetro 230 mm: equipo con potencia mínima de 2.000 W
Finalmente, el refuerzo de mallas internas bajo norma ANSI B7.1 no es un elemento decorativo: determina la resistencia del disco ante esfuerzos laterales imprevistos, reduciendo el riesgo de rotura fragmentada en servicio. Un disco sin certificación de refuerzo adecuado no debería ingresar a una faena industrial regulada.
Indicadores de rendimiento y vida útil en discos de corte de alto desempeño
Un disco de corte pierde entre un 15% y un 22% de su diámetro nominal antes de alcanzar su límite operativo seguro, lo que convierte la gestión de vida útil en una variable directamente vinculada a la el componenteductividad de planta. En entornos de fabricación metalmecánica como los talleres de calderería de la Región de Valparaíso, ignorar estos indicadores se traduce en reemplazos prematuros o, peor, en operación con discos degradados.
Dureza del aglomerante y tasa de desgaste
La dureza del aglomerante resinóide determina cuánto abrasivo se libera por ciclo de corte. Un aglomerante excesivamente blando acelera el desgaste del disco; uno demasiado duro genera acumulación de calor y riesgo de vitrificación del grano. La temperatura crítica de trabajo para granos de óxido de aluminio oscila entre 250 °C y 300 °C en la zona de contacto: superarla colapsa la estructura del grano antes de que este complete su función abrasiva.
Rendimiento según material cortado
| Material | Cortes ael componenteximados por disco (espesor 3 mm) |
|---|---|
| Acero estructural A36 | 35 – 55 cortes |
| Acero inoxidable 304 | 18 – 28 cortes |
La diferencia obedece a la mayor tenacidad y conductividad térmica reducida del inoxidable, que exige mayor esfuerzo abrasivo por unidad de longitud cortada.
Refuerzo estructural y resistencia a la rotura
El número de mallas de fibra de vidrio influye directamente en la resistencia ante esfuerzos de flexión y torsión. Los ensayos de velocidad de rotura bajo EN 12413 exigen que el disco soporte al menos 1,5 veces la velocidad máxima declarada sin fragmentación: a mayor cantidad de mallas, mayor margen de seguridad ante desviaciones operativas involuntarias.
Indicadores de fin de vida útil
- Diámetro mínimo operativo: nunca operar bajo el límite grabado en la etiqueta del disco
- Deformación visible o pérdida de concentricidad: descarte inmediato sin excepciones
- Almacenamiento: humedad relativa sobre 65%, temperatura superior a 40 °C o exposición UV directa degradan el aglomerante resinóide, reduciendo la vida útil hasta en un 30% antes del primer uso
Preguntas frecuentes
- ¿Qué diferencia hay entre un disco de óxido de aluminio y uno de carburo de silicio para corte de metales?
El óxido de aluminio es más tenaz y soporta cargas de impacto intermitentes, siendo ideal para acero estructural. El carburo de silicio, más frágil pero de mayor dureza (9,5 Mohs), se reserva para materiales no ferrosos como aluminio, cobre y piedra, donde la dureza supera la tenacidad requerida.
- ¿Cómo influye el espesor del disco en la calidad del corte y el consumo energético?
Discos de 1 mm a 1,6 mm generan cortes más precisos y reducen la pérdida de material por kerf, disminuyendo el consumo energético hasta un 20% respecto a discos de 3 mm. Sin embargo, su menor masa los hace más susceptibles a vibraciones laterales, exigiendo mayor control del operador durante el corte.
- ¿Qué significa la especificación de velocidad máxima en m/s y cómo se verifica antes de usar un disco?
La velocidad periférica máxima, expresada en m/s, indica el límite seguro de operación según norma EN 12413. Se calcula multiplicando el diámetro en metros por π y por las RPM del equipo divididas en 60. Antes de instalar, verifique que las RPM de la amoladora no superen las indicadas en la etiqueta del disco.
Conclusión
La selección técnica de un disco de corte requiere evaluar de forma conjunta el tipo de grano, la dureza del aglomerante, el número de mallas de refuerzo y la compatibilidad con el material a trabajar, ya que ningún parámetro actúa de forma aislada. Respetar los límites de velocidad, los indicadores de fin de vida útil y las condiciones de almacenamiento es la única vía para garantizar rendimiento constante y operación segura.