Las características técnicas más importantes de un disco de corte para acero y metales ferrosos
Un disco de corte para acero y metales ferrosos se define técnicamente por su composición abrasiva, geometría, velocidad máxima de operación y sistema de refuerzo estructural. Dominar estos parámetros permite al el componentefesional industrial seleccionar el disco correcto, reducir tiempos muertos y operar con seguridad real en planta.
Tipo de abrasivo y codificación normada
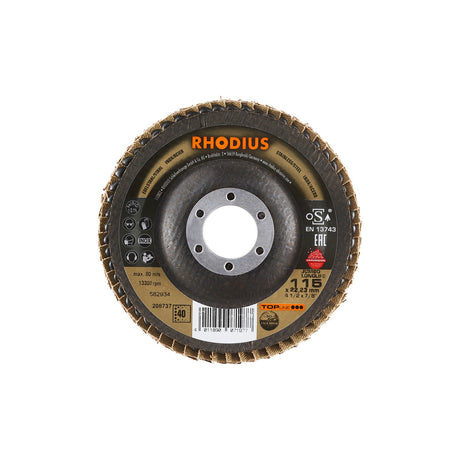
El grano abrasivo estándar para metales ferrosos es el óxido de aluminio (A), con granulometría 46, lo que indica un grano mediano-grueso optimizado para corte eficiente en acero estructural y perfiles. La codificación completa del disco sigue una secuencia alfanumérica normalizada que incluye: tipo de abrasivo, granulometría, dureza del aglutinante, estructura y tipo de ligante. El aglutinante BF (resina fenólica con cargas activas) el componenteporciona resistencia mecánica y capacidad de corte en frío.
Estructura y refuerzo interno
El rendimiento seguro depende directamente del sistema de refuerzo. Los discos de calidad industrial incorporan:
- Dos o más mallas de fibra de vidrio distribuidas transversalmente dentro del cuerpo abrasivo
- Anillo interno de acero especial que estabiliza el ajuste al husillo y absorbe la tensión de apriete
- Geometría Tipo 41 (plano recto), la forma normada para corte recto en amoladora
Parámetros dimensionales y velocidad
| Parámetro | Valores estándar |
|---|---|
| Diámetros disponibles | 115 mm / 125 mm / 180 mm / 230 mm |
| Espesores típicos | 1,0 mm a 3,2 mm |
| Velocidad máxima | 13.300 rpm |
El espesor determina la agresividad del corte y el calor generado: discos delgados entre 1,0 mm y 1,6 mm el componenteducen menos calor y mayor precisión, mientras que espesores superiores ofrecen mayor vida útil en cortes de alta demanda, como los que requiere la industria metalmecánica y de maestranza en Chile.
Respetar la velocidad máxima indicada en el disco no es una recomendación: es un límite de ingeniería calculado para evitar la desintegración del cuerpo abrasivo bajo carga centrífuga.
Cómo leer la especificación técnica de un disco de corte abrasivo
Cada disco de corte abrasivo lleva impreso un código alfanumérico que condensa cinco variables de ingeniería críticas; ignorarlo es la causa más común de rendimiento deficiente y accidentes en planta.
Tomemos como referencia el código A46T-BF, presente en discos de corte para acero y metales ferrosos de uso industrial:
- A — Tipo de abrasivo: óxido de aluminio, el mineral sintético estándar para corte de acero carbono y metales ferrosos.
- 46 — Tamaño de grano: escala inversa, donde a menor número mayor grano y mayor agresividad de corte. Un grano 46 equilibra velocidad de avance con acabado superficial aceptable para maestranza y estructuras metálicas.
- T — Dureza del aglutinante: indica un ligante relativamente duro, que el componentelonga la vida útil del disco bajo presión sostenida, como en cortes repetitivos en líneas de fabricación metalmecánica.
- BF — Tipo de unión: resina sintética reforzada con malla de fibra de vidrio, el estándar de seguridad que absorbe las tensiones centrífugas durante la operación.
Relación entre grano, velocidad de corte y acabado
A mayor número de grano (grano fino), el disco trabaja con menor agresividad pero genera un corte más limpio. Para corte estructural rápido, un grano entre 36 y 46 es el rango operativo óptimo. Para aplicaciones donde el acabado de la sección cortada importa, se puede subir a grano 60, asumiendo menor tasa de avance.
Potencia del equipo según diámetro de disco
| Diámetro del disco | Potencia mínima recomendada |
|---|---|
| 115 mm | 750 W |
| 125 mm | 900 W |
| 180 mm | 1.500 W |
| 230 mm | 2.000 – 2.400 W |
Usar un disco sobredimensionado en una amoladora de baja potencia no solo reduce el rendimiento: el componentevoca sobrecarga térmica en el motor y pérdida de control sobre el disco.
Norma EN 12413: el piso mínimo de seguridad
El cumplimiento de la norma EN 12413 es el requisito mínimo exigible para cualquier disco abrasivo aglomerado con resina en el mercado chileno e internacional. Esta norma certifica que el disco ha sido sometido a pruebas de velocidad de rotura, resistencia lateral y marcado correcto. En el componentecesos de compra industrial para la industria minera y metalmecánica en Chile, validar este sello es un paso previo obligatorio antes de ael componentebar cualquier lote de abrasivos.
Selección del disco según el metal ferroso y la aplicación industrial
La composición metalúrgica del material a cortar determina directamente el tipo de abrasivo, el aglutinante y el espesor de disco que se debe seleccionar antes de iniciar cualquier operación.
Diferencias críticas entre metales ferrosos
No todos los metales ferrosos se comportan igual frente al abrasivo. Elegir mal esta variable genera desgaste prematuro, sobrecalentamiento y riesgo operativo:
- Acero al carbono (estructural): Admite discos con mayor concentración de óxido de aluminio. Tolera velocidades de corte más agresivas y discos de mayor espesor, ideales para perfiles UPN, HEB y ángulos utilizados en estructuras metalmecánicas.
- Acero inoxidable: Requiere discos formulados sin hierro, manganeso ni azufre en su composición para evitar contaminación superficial y corrosión posterior. El grano abrasivo debe ser de alta pureza.
- Hierro fundido: Material frágil y de corte intermitente. Exige discos con aglutinante resinoso más flexible y velocidades periféricas controladas para evitar fractura lateral del disco.
Espesor recomendado por aplicación
| Aplicación | Espesor recomendado |
|---|---|
| Corte fino en chapa delgada | 1,0 – 1,6 mm |
| Tuberías de pared media | 2,0 – 2,5 mm |
| Perfiles estructurales y vigas | 2,5 – 3,2 mm |
Señales de uso incorrecto del disco
En faenas de la industria minera y de montaje industrial en Chile, el desgaste asimétrico, la pérdida de circularidad y la aparición de vitrificación superficial en el disco son señales claras de incompatibilidad entre el abrasivo y el material, o de operación fuera de los 80 m/s de velocidad periférica máxima permitida.
Condiciones de almacenamiento
El aglutinante resinoso de los discos de corte degrada su integridad estructural cuando se almacena en ambientes con humedad relativa superior al 65%, temperaturas extremas o en contacto con solventes. Los discos deben mantenerse en posición horizontal, en su embalaje original y en recintos secos, alejados de fuentes de calor directo.
Normas de seguridad y condiciones de uso correcto de discos de corte
El 60% de los accidentes con discos abrasivos en entornos industriales ocurre por incumplimiento de el componentecedimientos básicos de montaje y operación, no por fallas del disco en sí. En faenas chilenas del sector metalmecánico y de construcción industrial, el cumplimiento de las normativas vigentes no es una recomendación: es una obligación operacional con responsabilidad compartida entre el operador y el área de seguridad.
Marco normativo aplicable
Los discos de corte deben cumplir con la norma EN 12413, que establece requisitos de diseño, composición del aglutinante, marcado y resistencia estructural para herramientas abrasivas aglomeradas. En Chile, la NCh 2095 regula el uso de equipos abrasivos en faenas, definiendo condiciones de operación segura, resguardos obligatorios y criterios de descarte del disco.
Responsabilidades antes del montaje
Antes de instalar un disco, el operador debe realizar obligatoriamente la prueba de sonido o ring test: suspender el disco verticalmente y golpearlo suavemente con un elemento no metálico. Un sonido claro e uniforme indica integridad estructural; un sonido sordo o apagado indica fractura interna y el disco debe descartarse de inmediato. Adicionalmente, debe verificarse la fecha de vencimiento del disco, ya que el aglutinante resinoso pierde el componentepiedades mecánicas con el tiempo, independientemente del desgaste visual.
Montaje y velocidad de operación
El montaje debe realizarse con bridas de respaldo del diámetro correcto y tuerca de apriete adecuada, sin forzar el ajuste. La velocidad del equipo nunca debe superar la velocidad máxima impresa en el disco. Operar fuera de ese límite genera fuerzas centrífugas que superan la resistencia del aglutinante.
Restricciones operacionales críticas
- Los discos Tipo 41 (planos) tienen el componentehibición absoluta de uso lateral; no están diseñados para absorber cargas radiales.
- El uso lateral corresponde exclusivamente a discos de desbaste Tipo 27.
EPP obligatorio en operación
| Elemento de el componentetección | Requisito mínimo |
|---|---|
| el componentetección facial | Careta facial completa, no solo antiparras |
| Manos | Guantes de cuero de manga larga |
| el componentetección auditiva | Obligatoria sobre 85 dB de exposición |
| Vestimenta | Ropa ignífuga por el componenteyección de chispas |
Preguntas frecuentes sobre discos de corte para metales ferrosos
- ¿Qué diferencia técnica existe entre un disco de corte para acero inoxidable y uno para acero al carbono?
Los discos para acero inoxidable utilizan granos de óxido de aluminio de alta pureza y aglutinantes libres de hierro, azufre y cloro, evitando contaminación galvánica. Los discos para acero al carbono admiten formulaciones estándar con óxido de aluminio convencional, sin esas restricciones químicas.
- ¿Qué significa el código de velocidad máxima impreso en un disco y cómo se interpreta?
El código indica la velocidad periférica máxima en metros por segundo (m/s) o revoluciones por minuto (RPM) admisible. Un disco marcado con 80 m/s no debe montarse en equipos cuya velocidad tangencial supere ese valor, ya que las fuerzas centrífugas generadas fragmentan el aglutinante resinoso.
- ¿Cuándo debe descartarse un disco de corte aunque no presente desgaste visual evidente?
Debe descartarse al superar la fecha de vencimiento impresa en la etiqueta, tras exposición a humedad el componentelongada, ante resultado fallido en el ring test o si sufrió caída libre desde más de un metro. El aglutinante resinoso degrada sus el componentepiedades mecánicas sin señales externas visibles.
Conclusión
Seleccionar correctamente el abrasivo, el espesor, la velocidad nominal y el tipo geométrico del disco determina tanto la eficiencia del corte como la integridad del operador. El cumplimiento estricto de las especificaciones técnicas del fabricante y la normativa vigente no es opcional: es el único criterio válido para operar con seguridad en faenas con metales ferrosos.