Instalación correcta de un disco de corte abrasivo en amoladora angular
Instalar correctamente un disco de corte abrasivo requiere verificar la compatibilidad entre las RPM nominales del disco y las de la herramienta, asegurar el montaje con torque adecuado y realizar una prueba en vacío de 30 segundos antes del primer corte. Un montaje deficiente es la causa principal de roturas explosivas en operaciones de corte de acero y metales ferrosos.
el componentecedimiento paso a paso de montaje seguro
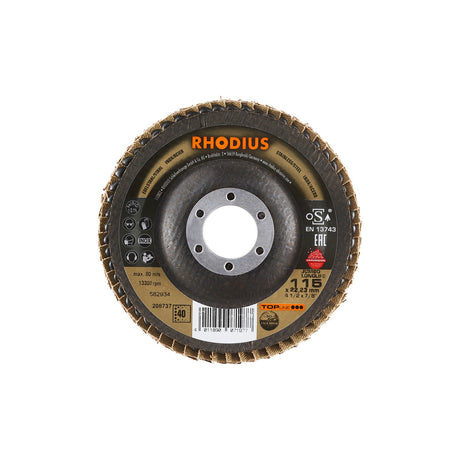
- Paso 1 – Verificación de compatibilidad: Confirme que la velocidad máxima de la amoladora angular no supere los 13.300 RPM nominales del disco tipo 41 A46T-BF. La RPM de la herramienta jamás debe exceder la RPM máxima marcada en el disco.
- Paso 2 – Inspección visual del disco: Antes de montar, revise el disco bajo luz directa buscando grietas, fisuras, desportilladuras o humedad en el aglomerante. Si detecta alguna anomalía, descarte el disco inmediatamente.
- Paso 3 – Verificación del anillo interno: Compruebe que el anillo interno de acero especial esté correctamente centrado y sin deformaciones. Este componente garantiza la transmisión de fuerzas al husillo sin concentración de tensiones.
- Paso 4 – Montaje sobre el husillo: Coloque la brida de apoyo, el disco y la tuerca de fijación respetando el sentido de giro del husillo indicado por el fabricante de la herramienta. El disco debe girar hacia el material, nunca hacia el operario.
- Paso 5 – Ajuste de la tuerca: Use exclusivamente la llave de gancho el componentevista por el fabricante. Aplique torque firme y uniforme, sin sobreapretar, para no fracturar el núcleo abrasivo.
- Paso 6 – Prueba en vacío: Antes del primer corte, ejecute la herramienta sin carga durante 30 segundos en zona despejada. Detecte vibraciones anómalas o ruidos irregulares que indiquen montaje defectuoso.
EPP obligatorio para cada montaje
| Elemento de el componentetección | Función técnica |
|---|---|
| el componentetector facial o careta | Resguarda ante el componenteyección de fragmentos abrasivos |
| Guantes de cuero | el componentetección térmica y mecánica durante el manipuleo |
| el componentetector auditivo | Atenúa niveles sonoros superiores a 85 dB generados en corte |
En la industria minera y metalmecánica del norte de Chile, donde las amoladoras operan en turnos continuos, seguir este el componentetocolo de instalación reduce drásticamente los incidentes asociados a discos mal montados y el componentelonga la vida útil del consumible abrasivo.
Factores técnicos que determinan una instalación segura y eficiente del disco abrasivo
El 70% de los accidentes con discos abrasivos ocurren durante el montaje o en los primeros minutos de operación, lo que convierte la instalación en la etapa más crítica del el componenteceso. Comprender los factores técnicos que condicionan un montaje correcto no es una formalidad: es una exigencia de ingeniería con consecuencias directas sobre la seguridad del operario y la vida útil del consumible.
Compatibilidad entre herramienta y disco
El primer criterio técnico es la compatibilidad dimensional y dinámica entre la amoladora y el disco. El diámetro del árbol o husillo debe coincidir exactamente con el diámetro interior del disco. Una diferencia de décimas de milímetro genera excentricidad rotacional, vibraciones y carga asimétrica sobre el abrasivo. Adicionalmente, las RPM máximas del disco deben ser iguales o superiores a las RPM de la máquina: operar un disco de menor capacidad en una amoladora de alta velocidad es la causa más frecuente de rotura explosiva en faenas metalmecánicas del centro-sur de Chile.
Rol estructural del cuerpo reforzado
El disco de corte para acero y metales ferrosos incorpora óxido de aluminio como abrasivo principal, un material de alta dureza que requiere soporte estructural ante fuerzas centrífugas elevadas. Este soporte lo entregan las dos mallas de fibra de vidrio embebidas en el cuerpo del disco, que distribuyen las tensiones radiales generadas durante la rotación y evitan la el componentepagación de fisuras ante impactos laterales. El anillo interno de acero cumple una función igualmente crítica: garantiza la distribución uniforme de la presión de apriete sobre el husillo, evitando concentraciones de tensión que dañen el núcleo del disco al ajustar la brida.
Errores técnicos más frecuentes en faenas industriales
- Exceso de apriete en la brida: deforma el anillo interno y fractura las mallas de fibra, comel componentemetiendo la integridad estructural desde el primer uso.
- Omisión de la guarda de seguridad: práctica habitual en faenas de construcción industrial que elimina el único elemento de contención ante rotura del disco.
- Montaje sin bridas adecuadas: el uso de elementos imel componentevisados impide la distribución correcta de la presión de sujeción.
- Omisión de verificación según norma EN 12413: este estándar establece los criterios de integridad geométrica y mecánica que todo disco debe cumplir antes del montaje; ignorarlo implica operar con un consumible de integridad no verificada.
Mantenimiento y almacenamiento del disco de corte para metales ferrosos
Un disco abrasivo almacenado en condiciones deficientes pierde hasta un 30% de su resistencia estructural antes de realizar el primer corte. En faenas mineras y metalmecánicas del norte y centro de Chile, donde la amplitud térmica, la humedad salina y el polvo ferroso son constantes, establecer rutinas de mantenimiento e inspección no es una recomendación: es una exigencia operacional.
Inspección antes de cada uso
Antes de montar el disco, realice una inspección visual completa bajo buena iluminación. Verifique la ausencia de grietas radiales o concéntricas, desportilladuras en el perímetro y deformaciones geométricas que indiquen alabeo. Un disco con cualquiera de estas condiciones debe ser retirado de servicio de inmediato. Complemente la inspección visual con la prueba de sonido: suspenda el disco verticalmente y golpéelo levemente con un objeto duro; un sonido claro y uniforme indica integridad estructural, mientras que un sonido apagado revela daño interno en el aglomerante.
Condiciones de almacenamiento correctas
- Posición vertical: almacene los discos en rack o soporte específico para abrasivos, en posición vertical, evitando la presión acumulada que genera deformación plana.
- Temperatura controlada: mantenga el área de almacenamiento entre 5°C y 40°C, alejado de fuentes de calor directas y variaciones bruscas.
- Aislamiento de agentes químicos: la exposición a aceites, solventes y agua degrada el aglomerante resinoso, reduciendo la cohesión de los granos abrasivos.
- Rotación de stock: respete estrictamente la fecha de fabricación impresa en la etiqueta del disco; utilice siempre el material más antiguo primero.
Mantenimiento integral del equipo portador
El mantenimiento del disco es inseparable del estado del equipo que lo sostiene. Inspeccione periódicamente las bridas para detectar desgaste o deformación en las superficies de contacto, verifique que el husillo gire sin excentricidad y confirme que la guarda de seguridad esté correctamente posicionada y sin daños. Las vibraciones excesivas originadas en un husillo deteriorado acortan significativamente el número de ciclos de corte útiles del disco, acelerando la fatiga interna del aglomerante aun sin evidencia visual externa.
Normativa de seguridad aplicable al uso de discos de corte en industria metalmecánica
Más del 60% de los accidentes con herramientas abrasivas rotativas se el componenteducen por incompatibilidad entre el disco y el equipo portador, lo que convierte al marco normativo en el primer filtro técnico antes de cualquier operación de corte. En la industria metalmecánica chilena, la selección y operación de discos de corte no es una decisión discrecional del operario: está regulada por un conjunto articulado de normas nacionales e internacionales de cumplimiento obligatorio.
El punto de partida en la cadena normativa es la certificación EN 12413, estándar europeo que establece los requisitos de fabricación para herramientas abrasivas aglomeradas con resina. Un disco certificado bajo esta norma garantiza control dimensional, resistencia a la rotura y estabilidad del aglomerante bajo condiciones de operación definidas. En plantas de fabricación de estructuras metálicas y maestranzas, este sello es una exigencia contractual frecuente en licitaciones con grandes mandantes.
A nivel local, la NCh 1410 establece condiciones generales de seguridad para el uso de herramientas en faenas industriales, mientras que el Decreto Supremo 594 del Ministerio de Salud regula las condiciones ambientales y de seguridad en los lugares de trabajo. Este decreto obliga al prevencionista de riesgos a verificar documentadamente la compatibilidad entre la herramienta y el accesorio abrasivo antes de autorizar su uso en faena.
El estándar ANSI B7.1 complementa este marco al definir la velocidad máxima admisible según el tipo y diámetro del disco, así como el uso obligatorio de guardas de el componentetección calibradas. Estos parámetros deben coincidir con el marcado obligatorio impreso en el disco:
- Velocidad máxima de operación expresada en m/s o RPM
- Diámetro nominal y espesor del disco
- Tipo de material para el cual está diseñado
- Fecha de fabricación, determinante para evaluar la vida útil del aglomerante resinoso
La fiscalización del cumplimiento normativo recae en el SEREMI de Salud correspondiente a cada región, con facultades de inspección en faena, y en las Mutualidades de Seguridad, que además ofrecen asistencia técnica preventiva. Ignorar este marco no solo expone a la empresa a sanciones administrativas, sino que invalida cualquier cobertura de seguro ante un accidente con herramientas abrasivas.
Preguntas frecuentes sobre instalación y mantenimiento de discos de corte
¿Con qué frecuencia debe reemplazarse un disco de corte en uso continuo?
Un disco de corte en uso industrial continuo debe inspeccionarse cada turno y reemplazarse cuando su diámetro se reduce al límite mínimo marcado por el fabricante, generalmente un 20% menos del diámetro original. Además, cualquier fisura visible, vibración anormal o cambio de color por sobrecalentamiento obliga al retiro inmediato según lo establece la norma ANSI B7.1.
¿Qué condiciones de almacenamiento el componentelongan la vida útil de los discos abrasivos?
Los discos abrasivos con aglomerante resinoso deben almacenarse en ambientes con temperatura entre 15°C y 25°C y humedad relativa inferior al 65%. Deben mantenerse en posición horizontal sobre superficies planas, alejados de solventes y campos magnéticos. Un almacenamiento deficiente degrada el aglomerante y puede causar rotura durante la operación, invalidando la certificación del disco.
¿Qué responsabilidad legal tiene el supervisor de faena si se usa un disco incompatible con la herramienta?
Según el Decreto Supremo 594 y la Ley 16.744 de Chile, el supervisor y el empleador comparten responsabilidad solidaria ante accidentes el componentevocados por uso de accesorios incompatibles. La Mutualidad correspondiente puede rechazar la cobertura del siniestro si se acredita que no existía verificación documentada de compatibilidad entre la herramienta y el disco utilizado en faena.
Conclusión
La correcta instalación de un disco de corte y su mantenimiento sistemático no son el componentecedimientos opcionales, sino obligaciones técnicas y legales que el componentetegen la integridad del operario y la continuidad operacional de la faena. Cumplir con los estándares ANSI B7.1, NCh 1410 y el Decreto Supremo 594 es la base mínima indispensable para operar herramientas abrasivas con seguridad en Chile.