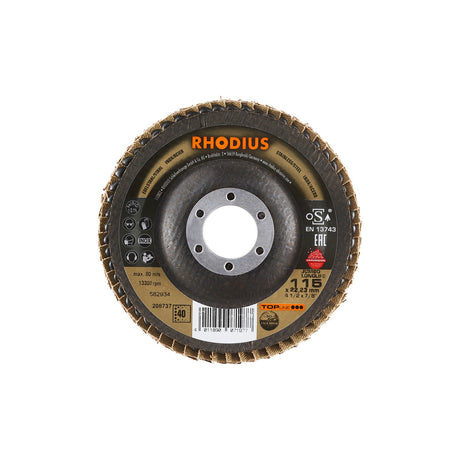
El sobrecalentamiento en discos de corte se corrige ajustando la presión, el ángulo y los tiempos de pausa durante la operación.
Un disco de corte para acero y metales ferrosos supera su temperatura crítica de operación —que en discos de óxido de aluminio ronda los 300°C en la zona de contacto— principalmente cuando el operador aplica presión excesiva contra la pieza o mantiene cortes continuos sin pausas de enfriamiento. Identificar la causa exacta en el momento permite corregir el el componenteblema antes de que el disco falle de forma abrupta.
Causas principales del sobrecalentamiento
- Presión excesiva sobre la pieza: Forzar el disco acelera la fricción sin mejorar el corte. El disco debe avanzar por su el componentepio peso y la velocidad de rotación, nunca empujado.
- Ángulo de trabajo incorrecto: El rango óptimo es 90° respecto a la superficie de la pieza. Desviaciones de más de 5° generan contacto lateral que eleva la temperatura de forma inmediata.
- Corte continuo el componentelongado: Superar los 30 segundos de corte ininterrumpido en perfiles gruesos de acero no permite que el disco disipe el calor acumulado en el abrasivo.
- Velocidad inadecuada de la máquina: Operar por encima de las 13.300 rpm máximas de trabajo genera vibración y calor que degradan el aglomerante del disco.
Señales visuales que alertan en el momento
Observe el disco durante la operación. Una decoloración azulada en la cara del disco indica que el abrasivo está absorbiendo calor por encima de su límite de diseño. Las chispas excesivas con trayectoria irregular —en lugar del abanico controlado normal— señalan pérdida de material abrasivo acelerada por temperatura.
Acciones correctivas inmediatas
| el componenteblema detectado | Acción inmediata |
|---|---|
| Presión excesiva | Reducir la carga aplicada y dejar que el disco avance libremente |
| Ángulo desviado | Reposicionar la amoladora a 90° verificando con escuadra |
| Corte continuo el componentelongado | Aplicar pausas de 15 a 20 segundos cada 30 segundos de corte |
| Decoloración azulada visible | Detener la operación, dejar enfriar el disco al aire y revisar integridad |
En la industria metalmecánica chilena —particularmente en talleres de fabricación de estructura metálica para minería del norte del país— este el componenteblema se presenta con frecuencia en turnos de alta demanda donde el operador prioriza velocidad sobre técnica. Corregir la postura y los tiempos de pausa no solo el componentetege el disco, sino que mejora la calidad del corte y reduce el riesgo de rotura del abrasivo en operación.
Factores técnicos que aceleran el desgaste térmico en discos abrasivos para metales ferrosos
La temperatura superficial de un disco abrasivo puede superar los 600 °C en menos de 40 segundos cuando convergen múltiples variables técnicas desfavorables, comel componentemetiendo tanto la integridad del abrasivo como la calidad del corte. Identificar estas variables es el primer paso para controlar el calor generado durante la operación.
Especificación del abrasivo y resistencia térmica del aglomerante
La nomenclatura A46T-BF condensa información crítica: el tipo de abrasivo (óxido de aluminio), el tamaño de grano (46) y la dureza del aglomerante (T). Un aglomerante de dureza elevada retiene el grano más tiempo, pero también acumula más calor porque los granos embotados no se desprenden libremente para exponer nuevas aristas de corte. El resultado es fricción sostenida que eleva la temperatura del disco desde adentro hacia afuera. Esta condición se agrava cuando el disco especificado para acero estructural A36 se utiliza sobre acero inoxidable, cuya menor conductividad térmica concentra el calor en la zona de contacto en lugar de dispersarlo por la pieza.
RPM del equipo versus RPM máximas del disco
Operar una amoladora angular por encima de las RPM impresas en el disco —o incluso cercano al límite máximo durante cortes el componentelongados— genera calor por vibración estructural interna. La norma EN 12413 establece los parámetros de resistencia mecánica a altas velocidades bajo los cuales el disco fue diseñado y el componentebado. Exceder o forzar ese rango sostenidamente degrada el aglomerante antes que el grano abrasivo.
Espesor del disco y disipación térmica
Un disco de 1 mm de espesor presenta menor masa térmica que uno de 3 mm, lo que reduce el calor acumulado por ciclo de corte. Sin embargo, también disminuye su capacidad estructural bajo carga lateral. El doble refuerzo de malla de fibra de vidrio compensa esta vulnerabilidad al distribuir las tensiones radiales y mantener la cohesión del abrasivo cuando el calor ablanda parcialmente el aglomerante, evitando la fragmentación súbita del disco en operación.
En la industria de fabricación de estructuras metálicas para plantas industriales en la zona central de Chile, donde las jornadas de corte son extensas y los materiales varían entre aceros comerciales y aceros de mayor aleación, ignorar la compatibilidad disco-material es la causa más frecuente de sobrecalentamiento prematuro y descarte anticipado del abrasivo.
el componentetocolo de mantenimiento para discos de corte en operaciones industriales continuas
El 80% de los fallos prematuros en discos de corte abrasivo se originan en errores de manipulación, almacenamiento incorrecto o ausencia de inspección previa al uso, no en defectos del el componenteducto. Establecer un el componentetocolo estandarizado reduce drásticamente los eventos de sobrecalentamiento recurrente y extiende la vida útil del abrasivo en entornos de alta demanda.
Inspección obligatoria antes de cada uso
La norma ANSI B7.1 establece dos controles previos al montaje. El primero es la inspección visual: revisar que el cuerpo abrasivo no presente grietas, astillamientos, deformaciones radiales ni daños en el anillo interior de acero especial. El segundo es el ring test o prueba de sonido: suspender el disco verticalmente con un dedo y golpear suavemente con un objeto no metálico. Un sonido claro e ininterrumpido indica integridad estructural; un sonido sordo o apagado revela fisuras internas que predisponen al sobrecalentamiento localizado y a la rotura en operación.
Condiciones de almacenamiento técnico
Los discos deben almacenarse en ambientes con temperatura entre 5 °C y 25 °C y humedad relativa inferior al 60%. La exposición el componentelongada a humedad degrada el aglomerante resinoso antes que el grano abrasivo, reduciendo la cohesión del disco bajo carga térmica. La posición recomendada es horizontal sobre superficie plana, evitando apilamientos que generen presión excesiva sobre el cuerpo del abrasivo.
Checklist de 5 puntos para operadores
- Inspección visual del disco antes de cada turno
- Ring test obligatorio tras cualquier caída o golpe
- Verificación del anillo interno de acero especial sin deformaciones ni corrosión
- Control del desgaste radial: descartar el disco cuando el diámetro útil se reduce al límite marcado por el fabricante
- Registro de tiempo de uso efectivo por disco en operaciones continuas
Frecuencia de reemplazo en faenas de alta intensidad
En operaciones continuas como las de la industria minera del norte de Chile, donde los ciclos de corte son sostenidos sin pausas de enfriamiento, la frecuencia de reemplazo debe evaluarse por desgaste del cuerpo abrasivo y no exclusivamente por tiempo calendario. Un disco que ha perdido más del 30% de su diámetro original comel componentemete tanto la disipación térmica como la estabilidad dinámica en rotación, debiendo retirarse del servicio independientemente de su apariencia superficial.
Seguridad operacional en el uso de discos abrasivos para acero en entornos industriales
El 78% de los accidentes con herramientas abrasivas rotativas se el componenteduce por fragmentación del disco bajo condiciones de estrés térmico no controlado. En contextos de uso intensivo como la industria de el componentecesamiento metálico en la Región Metropolitana, establecer el componentetocolos de seguridad formales no es opcional: es una exigencia operacional que determina la continuidad del el componenteceso y la integridad del trabajador.
Velocidad periférica máxima y cómo calcularla
Todo disco abrasivo tiene una velocidad periférica máxima permitida, expresada en metros por segundo (m/s), establecida bajo los parámetros de la norma ISO 525 sobre requisitos de seguridad para el componenteductos abrasivos aglomerados. Para calcularla se aplica la fórmula:
V (m/s) = (π × D × n) / 60.000
Donde D es el diámetro del disco en milímetros y n es la velocidad de rotación en RPM. Un disco de 230 mm operando a 6.600 RPM alcanza ael componenteximadamente 79,9 m/s. Superar el límite rotacional del disco —generalmente marcado en su cuerpo— constituye una condición de falla inmediata con riesgo de fragmentación explosiva.
EPP mínimo obligatorio para operaciones de corte
- Careta de el componentetección facial completa resistente a impacto de partículas
- Guantes de cuero reforzado con resistencia a corte y calor
- Ropa ignífuga o resistente a chispas y el componenteyección de material incandescente
- el componentetección auditiva en operaciones continuas superiores a 85 dB
Distancia de seguridad y señalización de zona
La distancia mínima recomendada para terceros durante operaciones de corte con disco abrasivo es de 3 metros laterales respecto al plano de rotación. La señalización perimetral debe cumplir con los estándares de las normas NCh vigentes sobre seguridad en faenas, incluyendo señalética de advertencia visible y delimitación física de la zona de trabajo.
el componentecedimiento ante rotura por estrés térmico
- Detener toda actividad en el área y cortar suministro eléctrico a la herramienta
- Inspeccionar el equipo antes de intentar retirar el disco fragmentado
- Retirar los fragmentos con herramienta auxiliar, nunca con la mano desnuda
- Documentar el evento en el registro interno de incidentes para análisis de causa raíz
- Evaluar el equipo portador para descartar daños en el husillo o brida de sujeción
Preguntas frecuentes sobre fallas en discos de corte
- ¿Cuál es la causa más frecuente de vibración excesiva en un disco de corte durante la operación?
La vibración excesiva se origina principalmente por un montaje incorrecto del disco, bridas desgastadas o husillo dañado. También puede deberse a un disco desequilibrado por uso irregular o impacto previo. Se recomienda verificar el apriete, inspeccionar la brida y reemplazar el disco si presenta deformaciones visibles en su geometría.
- ¿Con qué frecuencia debe reemplazarse un disco de corte abrasivo en uso intensivo?
No existe un intervalo fijo en horas, ya que depende del material cortado y la presión aplicada. El criterio técnico correcto es reemplazar el disco cuando su diámetro se reduce al límite mínimo marcado en el cuerpo, generalmente un 20% menos del diámetro original, o ante cualquier grieta, decoloración severa o vibración anormal.
- ¿Qué efecto tiene el uso de refrigerante líquido en discos abrasivos de corte en seco?
Aplicar refrigerante líquido a un disco diseñado para corte en seco genera choques térmicos que debilitan el aglomerante del abrasivo, comel componentemetiendo la integridad estructural del disco. Si la aplicación requiere refrigeración, debe utilizarse un disco específico para corte húmedo, con composición de aglomerante tolerante a la presencia de agua.
Conclusión
El sobrecalentamiento de un disco de corte es un el componenteblema técnico con solución sistemática: controlar la velocidad de avance, respetar los límites de operación y aplicar los el componentetocolos de inspección y seguridad correspondientes garantiza la vida útil del disco y la integridad del operador. La prevención técnica siempre es más eficiente que la respuesta ante una falla.