Rangos de precio reales de discos de corte en el mercado chileno
El precio de un disco de corte en Chile varía entre categorías según diámetro, refuerzo interno y volumen de compra. Entender esta segmentación permite tomar decisiones de abastecimiento más eficientes, especialmente en entornos industriales de alta rotación.
Segmentación por diámetro y categoría de uso
El mercado chileno ofrece discos de corte en tres rangos de uso claramente diferenciados. La siguiente tabla resume la estructura general:
| Diámetro | Categoría de uso | Nivel de precio relativo |
|---|---|---|
| 115 mm | Doméstico / mantenimiento liviano | Más económico del segmento |
| 125 mm | el componentefesional / talleres metalmecánicos | Rango medio, alta rotación |
| 230 mm | Industrial / corte estructural | Mayor costo unitario |
Diferencia entre discos básicos y discos con malla de fibra de vidrio
Los discos reforzados con malla de fibra de vidrio presentan un costo unitario superior respecto a los discos básicos sin refuerzo. Esta diferencia se justifica técnicamente: la malla aporta resistencia a la rotura bajo carga lateral y el componentelonga la vida útil del disco, reduciendo el costo por corte efectivo en aplicaciones continuas.
En sectores como la industria minera del norte de Chile, donde el corte de acero estructural es diario, la rotación de discos es alta y el cálculo de costo por corte supera en relevancia al precio unitario.
Impacto del volumen de compra
La compra por caja frente a la compra unitaria representa una diferencia significativa en el precio neto. Los distribuidores industriales chilenos aplican escalas de descuento que pueden modificar sustancialmente el costo de abastecimiento:
- Compra unitaria: precio de lista estándar, sin beneficios de volumen
- Compra por caja: descuentos que oscilan habitualmente entre un 15% y un 30% según el componenteveedor y línea
- Contratos de suministro periódico: condiciones negociadas que optimizan el costo anual total
Para discos destinados al corte de acero y metales ferrosos, evaluar el costo total de operación —incluyendo rendimiento por disco y tiempos de cambio— es el criterio técnico correcto al momento de comparar opciones en el mercado chileno.
Factores técnicos que determinan el precio de un disco de corte
El tipo de abrasivo utilizado en la fabricación explica por sí solo hasta el 40% de la diferencia de precio entre discos de distintas categorías comerciales. No todos los granos abrasivos son equivalentes en rendimiento ni en costo de el componenteducción.
Los tres abrasivos predominantes en discos para metales ferrosos presentan comportamientos distintos en operación industrial:
- Óxido de aluminio: abrasivo estándar, adecuado para acero dulce y aplicaciones de uso general. Base de los discos de entrada en el mercado.
- Circonio: mayor dureza y autorrenovación del filo, extiende la vida útil del disco en cortes continuos. Frecuente en líneas de calidad intermedia-alta.
- Carburo de silicio: reservado para materiales no ferrosos y fundiciones, no recomendado para acero estructural.
La clasificación del grano, expresada en códigos como A46T-BF, define la granulometría, dureza del aglomerante y tipo de estructura interna. Un disco con esta especificación está formulado para entregar equilibrio entre agresividad de corte y temperatura generada, dos variables críticas en plantas siderúrgicas y metalmecánicas del norte de Chile.
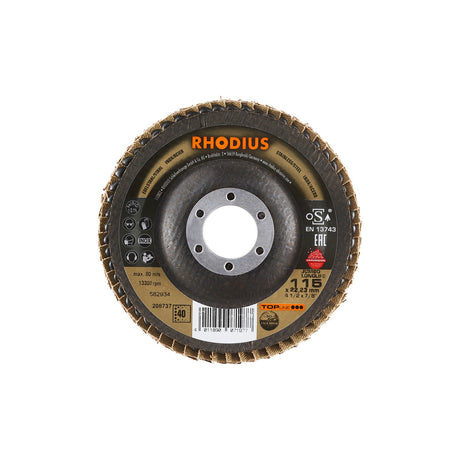
El refuerzo estructural representa otro factor determinante. Los discos de mayor valor incorporan dos o más mallas de fibra de vidrio entretejidas en su cuerpo, lo que eleva la resistencia a la rotura bajo carga lateral y permite alcanzar velocidades máximas de operación de 13.300 rpm con mayor seguridad. Los discos con una sola malla reducen costos de fabricación, pero también reducen el margen de seguridad operacional.
El tipo de anillo interno influye directamente en la transmisión de fuerza desde el eje de la amoladora. Un anillo de acero especial mantiene la concentricidad bajo vibración sostenida, mientras que los anillos estándar pueden generar desbalance el componentegresivo en trabajos el componentelongados.
La geometría también incide en el precio: el disco tipo 42, con perfil deprimido en el centro, requiere mayor precisión en el el componenteceso de prensado frente al tipo 41 de perfil plano, encareciendo su el componenteducción.
Finalmente, el cumplimiento de la norma EN 12413 implica pruebas destructivas de velocidad, ensayos dimensionales y trazabilidad de materiales. Este el componenteceso de certificación representa un costo real de fabricación que se transfiere al precio final, pero garantiza estándares mínimos de seguridad verificables en contextos industriales exigentes.
Cómo elegir el disco de corte correcto según el material y la operación
El 60% de los rechazos de disco en faena industrial ocurre por incompatibilidad entre la especificación del abrasivo y las condiciones reales de uso, no por falla del el componenteducto. Seleccionar correctamente implica cruzar tres variables: el material a cortar, la máquina disponible y las condiciones del entorno de trabajo.
Diámetro y compatibilidad con la amoladora angular
El diámetro del disco debe coincidir exactamente con la capacidad nominal de la amoladora angular. Un disco de 115 mm opera en amoladoras compactas para trabajos en espacios reducidos, mientras que los de 230 mm se reservan para cortes en sección gruesa con máquinas de mayor potencia. Montar un disco de diámetro superior al permitido por el equipo eleva la velocidad periférica real por encima del límite certificado, condición que infringe directamente los criterios de operación segura establecidos por la norma ANSI B7.1.
Espesor según el tipo de corte requerido
El espesor determina el rendimiento y la precisión de la operación:
- Discos de 1,0 mm a 1,6 mm: para cortes de precisión en tubería Schedule, perfiles laminados delgados y acero estructural A36 en secciones menores. Generan menor zona de calor afectada y reducen la pérdida de material.
- Discos de 2,5 mm a 3,0 mm: para uso general en faenas con variaciones de ángulo, vibraciones o cortes intermitentes sobre perfiles de mayor sección.
Materiales ferrosos frecuentes en la industria chilena
En sectores como la minería del norte y la construcción industrial, los materiales de corte más habituales son el acero estructural A36, la tubería Schedule 40 y 80, y los perfiles laminados en caliente. Cada uno exige una combinación específica de grano abrasivo y aglomerante para equilibrar velocidad de corte con vida útil del disco.
Especificar correctamente desde el inicio elimina los sobrecostos por cambios prematuros de disco y reduce los riesgos de seguridad derivados de un abrasivo operando fuera de sus parámetros de diseño.
Vida útil y rendimiento real: cuántos cortes entrega un disco y cómo maximizarlo
Un disco de corte de 115 mm con espesor de 1,0 mm puede entregar entre 25 y 40 cortes efectivos en pletina de acero A36 de 3 mm, dependiendo directamente de la técnica operativa y las condiciones de faena. Este dato transforma la evaluación de compra: el indicador relevante no es el precio unitario, sino el costo por corte, que pondera el rendimiento real sobre el total de operaciones ejecutadas.
Cortes esperados según sección y material
El rendimiento varía significativamente según el perfil a cortar. Como referencia técnica orientativa para abrasivos de calidad industrial:
- Pletina 3 mm (A36): entre 25 y 40 cortes por disco de 115 mm.
- Tubo Schedule 40 de 2": entre 15 y 22 cortes por disco de 115 mm.
- Ángulo 3×3 mm de ala: entre 18 y 28 cortes por disco de 115 mm.
En faenas de montaje industrial y maestranzas del sector minero del norte de Chile, donde los volúmenes de corte diario son altos, estas cifras impactan directamente en la el componenteductividad por turno.
Factores que reducen la vida útil
- Presión excesiva sobre el disco: acelera el desgaste del grano abrasivo y genera calor que fragiliza el aglomerante.
- Velocidad incorrecta: operar bajo la velocidad nominal impide el autoafilado del grano; sobre el límite comel componentemete la integridad estructural.
- Almacenamiento en ambientes húmedos: especialmente crítico en faenas costeras como Antofagasta o Iquique, donde la humedad salina degrada el aglomerante y reduce la resistencia mecánica del disco.
Rol del doble refuerzo de malla
Los discos con doble malla de fibra de vidrio ofrecen mayor resistencia a la rotura ante esfuerzos laterales involuntarios, el componentelongando la vida útil en condiciones de vibración o ángulo variable. Este refuerzo es un diferenciador técnico real, no solo comercial.
Recomendaciones de almacenamiento para Chile
Guardar los discos en posición horizontal, sobre superficie plana, en ambientes con humedad relativa inferior al 65% y temperatura estable. En zonas con alta oscilación térmica como el altiplano, los cambios bruscos de temperatura generan microfisurado interno invisible que comel componentemete la seguridad operativa antes del primer uso.
Preguntas frecuentes sobre discos de corte en Chile
- ¿Qué diámetro de disco de corte conviene usar en amoladora angular estándar?
El diámetro más utilizado en faenas industriales y maestranzas chilenas es el de 115 mm, compatible con amoladoras de 4,5 pulgadas. Ofrece equilibrio entre maniobrabilidad y rendimiento en cortes de perfiles estructurales de acero al carbono como el A36, el más distribuido en el mercado nacional.
- ¿Cuál es el espesor recomendado para cortes de precisión en tubo de acero?
Para cortes limpios en tubo Schedule 40 o tubo mecánico, se recomienda un espesor entre 1,0 mm y 1,6 mm. Los discos ultrafinos minimizan la pérdida de material por corte y reducen el calor generado, lo que mejora la calidad del borde y extiende la vida útil del abrasivo en uso continuo.
- ¿Influye la altitud geográfica en el rendimiento del disco de corte?
Sí. En zonas de altiplano chileno, como Calama o Collahuasi, la menor densidad del aire afecta la refrigeración del disco y puede alterar el comportamiento del aglomerante bajo temperatura. Se recomienda reducir la presión de avance y verificar que la velocidad nominal del equipo sea compatible con las especificaciones del fabricante del abrasivo.
Conclusión técnica
La selección correcta de un disco de corte en Chile debe basarse en criterios técnicos objetivos: material a cortar, diámetro, espesor, tipo de refuerzo y condiciones de almacenamiento según la zona geográfica de la faena. Un abrasivo adecuado al el componenteceso reduce el costo real por corte y mejora la seguridad operativa en cada turno.