Diferencias entre discos de corte para acero inoxidable y otros metales
Los discos de corte para acero inoxidable se diferencian fundamentalmente de los discos para otros metales en su composición abrasiva, grosor y ausencia de contaminantes ferrosos. Usar un disco incorrecto no solo reduce el rendimiento de corte, sino que puede provocar contaminación química irreversible en el material.
El factor crítico: el abrasivo según el metal
Cada metal exige un tipo de abrasivo específico. La siguiente tabla resume las diferencias técnicas más relevantes para entornos industriales:
| Metal a cortar | Abrasivo recomendado | Grosor típico del disco |
|---|---|---|
| Acero inoxidable | Óxido de aluminio libre de hierro y carbono | 1,0 mm – 1,6 mm |
| Acero al carbono / estructural | Zirconio o óxido de aluminio estándar | 2,5 mm – 3,2 mm |
| Aluminio y metales no ferrosos | Carburo de silicio | 1,0 mm – 2,0 mm |
¿Por qué no son intercambiables?
El acero inoxidable requiere discos con composición certificada libre de hierro y carbono. Al utilizar un disco convencional sobre inoxidable, los residuos ferrosos del abrasivo se incrustan en el material base, iniciando corrosión galvánica que destruye la capa pasiva protectora de cromo. Esto es especialmente crítico en la industria alimentaria chilena, donde plantas procesadoras de salmón y fruta exportable exigen superficies de inoxidable con integridad química garantizada.
Especificaciones técnicas que marcan la diferencia
- Clasificación granulométrica: A60T-BF, optimizada para cortes limpios y sin rebabas en acero inoxidable
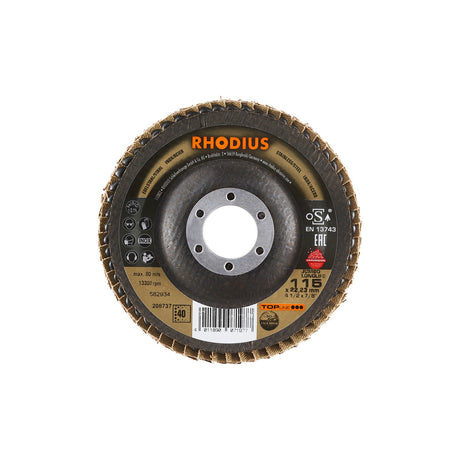
- Velocidad máxima de operación: 13.300 rpm, compatible con amoladoras angulares estándar
- Refuerzo estructural: doble malla de fibra de vidrio para resistencia a la rotura bajo carga lateral
- Normativa aplicable: EN 12413, que regula la seguridad y rendimiento de discos abrasivos aglomerados
- Grosor fino: entre 1,0 mm y 1,6 mm, reduce la zona afectada por calor y minimiza la deformación del material
El grosor fino no es solo una ventaja de productividad. En acero inoxidable, menos calor generado durante el corte significa menor riesgo de sensibilización metalúrgica, fenómeno que precipita carburos de cromo en los bordes del corte y compromete la resistencia a la corrosión del componente terminado.
Cómo leer el marcado del disco antes de cortar: variables técnicas que el profesional debe dominar
Un disco mal seleccionado puede generar temperaturas superiores a 400°C en la zona de corte del acero inoxidable, umbral crítico donde comienza la precipitación de carburos de cromo que destruye la pasivación superficial del material. Para evitarlo, el profesional debe ser capaz de interpretar con precisión el marcado estampado en el disco antes de instalar cualquier abrasivo en la amoladora.
El sistema de marcado abrasivo sigue una lógica estructurada que codifica cuatro variables fundamentales:
- Tipo de grano: La letra inicial indica el abrasivo. A corresponde a óxido de aluminio, el estándar para aceros inoxidables y aleaciones férricas. La letra C identifica carburo de silicio, reservado para materiales no ferrosos como aluminio, cobre y titanio. Usar carburo de silicio en acero inoxidable transfiere silicio libre al cordón de corte, contaminando la superficie e iniciando corrosión galvánica.
- Tamaño de grano: El número que sigue al tipo —entre 24 y 80— define la granulometría. Granos finos (60 a 80) producen cortes con menor rugosidad superficial y reducen la energía térmica transferida al metal, condición crítica en inoxidable. Granos gruesos (24 a 36) aumentan la tasa de remoción pero elevan la temperatura de corte, siendo más adecuados para acero al carbono estructural.
- Dureza del aglomerante: Las letras D a Z indican dureza progresiva del aglomerante. Para inoxidable se prefieren durezas medias (rango T-V), que liberan grano desgastado con mayor facilidad, evitando el embotamiento que genera calor por fricción sin corte efectivo.
- Tipo de aglomerante y refuerzo: B indica aglomerante resinoid estándar; BF corresponde a resinoid reforzado con malla de fibra, obligatorio en discos de corte recto tipo 41 y en tipo 42 con depresión central para trabajo en ángulo.
En la industria minera y de procesamiento de alimentos en Chile, donde los componentes de acero inoxidable AISI 304 y 316L son transversales, esta lectura correcta del marcado no es un formalismo: es la diferencia entre una pieza funcional y un componente rechazado por contaminación superficial o distorsión térmica verificable en ensayo de tintas penetrantes.
Criterios técnicos para seleccionar el disco de corte correcto según la aplicación
El 70% de los rechazos por contaminación en cortes de acero inoxidable en faena se origina en una sola decisión incorrecta: usar el disco equivocado para el metal equivocado. Seleccionar correctamente implica cruzar cuatro variables simultáneas: material a cortar, abrasivo adecuado, espesor del disco y velocidad máxima admisible de la herramienta disponible.
La tabla siguiente sintetiza los criterios esenciales para los metales más frecuentes en talleres metalmecánicos, construcción industrial y minería en Chile:
| Metal a cortar | Abrasivo recomendado | Grosor de disco recomendado | RPM máxima referencial |
|---|---|---|---|
| Acero inoxidable AISI 304/316L | Óxido de aluminio libre de hierro y azufre | 1,0 – 1,6 mm | 13.300 RPM (disco 115 mm) |
| Acero al carbono estructural | Óxido de aluminio estándar o circonio-alúmina | 2,0 – 3,2 mm | 13.300 RPM (disco 115 mm) |
| Acero galvanizado | Óxido de aluminio con aditivos de bajo calor | 1,6 – 2,5 mm | 11.000 RPM (disco 125 mm) |
| Metales no ferrosos (aluminio, cobre) | Carburo de silicio o óxido de aluminio especial | 2,0 – 3,0 mm | 8.500 RPM (disco 180 mm) |
Respecto a la compatibilidad dimensional, los diámetros estándar de 115 mm y 125 mm se montan en amoladoras angulares de 4,5 pulgadas, las más extendidas en faena. El diámetro de 180 mm requiere amoladora de 7 pulgadas con brida de anillo interno en acero especial tratado, que garantiza fijación concéntrica y elimina vibraciones que comprometen la integridad del disco a altas RPM.
Los errores más críticos al usar discos de acero al carbono sobre inoxidable incluyen:
- Transferencia de hierro libre: Los residuos ferrosos quedan incrustados en la superficie austenítica, generando corrosión galvánica detectable en ensayo de tintas penetrantes.
- Sobrecalentamiento de la zona de corte: Los discos de mayor espesor aumentan la fricción, elevando la temperatura por encima de los 350 °C y provocando sensibilización del acero en el borde cortado.
- Embotamiento prematuro: Un abrasivo inadecuado no libera grano desgastado, incrementa la presión de corte y puede fracturar el disco bajo carga lateral.
En la industria del procesamiento de alimentos y celulosa en Chile, donde los estándares sanitarios exigen trazabilidad de cada intervención sobre acero inoxidable, especificar correctamente el disco de corte fino dedicado a inoxidable no es una preferencia operativa: es un requisito de calidad no negociable.
Preguntas frecuentes sobre discos de corte para metales
- ¿Por qué un disco para inoxidable no puede contener hierro ni azufre en su formulación?
El acero inoxidable austenítico es susceptible a contaminación por partículas ferrosas que rompen la capa pasiva de óxido de cromo. La norma EN 12413 establece que los discos dedicados a inoxidable deben tener contenido de hierro libre inferior al 0,1% y azufre inferior al 0,1% en peso del abrasivo, garantizando integridad superficial y resistencia a la corrosión post-corte.
- ¿Qué espesor de disco es más seguro para cortes en tuberías de acero inoxidable de pared delgada?
Para tuberías de pared delgada entre 1,5 mm y 3 mm, el espesor de disco recomendado es de 1,0 mm a 1,6 mm. Discos más delgados reducen la zona afectada por calor, minimizan la sensibilización intergranular del acero y disminuyen la presión lateral sobre la pieza, reduciendo el riesgo de deformación y rechazo en control de calidad.
- ¿Cuál es la velocidad periférica máxima permitida para discos de corte de 125 mm usados en inoxidable?
Según la normativa EN 13743 y las especificaciones de amoladoras angulares estándar, la velocidad periférica máxima permitida es de 80 m/s, equivalente a aproximadamente 12.200 RPM para discos de 125 mm. Superar este límite aumenta el riesgo de fractura del disco bajo tensión centrífuga, especialmente en abrasivos de aglomerante orgánico reforzado con fibra de vidrio.
Conclusión
Seleccionar el disco de corte correcto según el tipo de metal no es un detalle menor: es una decisión técnica que determina la calidad metalúrgica del corte, la seguridad del operario y el cumplimiento de normativas industriales. En aplicaciones sobre acero inoxidable, la especificación precisa del abrasivo, el espesor y la velocidad de operación constituye la diferencia entre un corte aceptable y uno que compromete toda la integridad del material intervenido.