¿Qué hacer si el disco de corte se sobrecalienta durante su uso?
Detén la operación de inmediato y retira la presión sobre el disco: el sobrecalentamiento en discos abrasivos de óxido de aluminio comienza a degradar el aglomerante vitrificado a partir de los 200°C, comprometiendo la integridad estructural del abrasivo y elevando el riesgo de rotura durante el corte.
Causas principales del sobrecalentamiento
En la industria metalmecánica chilena, especialmente en talleres de fabricación de estructuras en acero inoxidable, el sobrecalentamiento del disco responde casi siempre a errores operacionales corregibles. Las causas más frecuentes son:
- Presión lateral excesiva: forzar el disco lateralmente genera fricción anormal, elevando la temperatura de forma abrupta y deteriorando el grano abrasivo prematuramente.
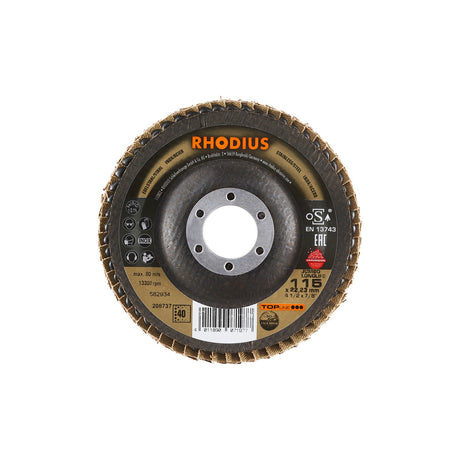
- Velocidad fuera de rango: superar los 13.300 rpm, límite máximo de operación, somete el disco a esfuerzos centrífugos que amplifican la generación de calor.
- Cortes prolongados sin pausas: operaciones continuas sin intervalos de descanso acumulan calor en el núcleo del disco sin permitir disipación.
- Disco inadecuado para el material: usar un abrasivo no específico para acero inoxidable incrementa la resistencia al corte y, con ello, la temperatura generada.
Qué hacer de inmediato ante el sobrecalentamiento
Sigue este protocolo en orden estricto:
| Paso | Acción |
|---|---|
| 1 | Detén la amoladora y apoya el disco en el aire libre, sin contacto con superficies |
| 2 | Espera entre 3 y 5 minutos de enfriamiento natural sin forzar el proceso con agua fría |
| 3 | Inspecciona visualmente el disco buscando decoloración azul o marrón, señal de degradación del aglomerante |
| 4 | Si existe decoloración visible, descarta el disco de inmediato; no continúes la operación |
Aplicar agua fría directamente sobre un disco caliente provoca choques térmicos que generan microfisuras internas, invisibles al ojo humano pero capaces de causar la rotura explosiva del disco durante el siguiente uso. La seguridad del operario no admite atajos en este punto.
Errores de uso que generan calor excesivo en el disco
Más del 70% de los casos de discos arruinados prematuramente en operaciones industriales tienen su origen en errores de técnica, no en defectos del material abrasivo. Identificar estas fallas es el primer paso para operar con seguridad y eficiencia.
El error más frecuente y crítico es inclinar el disco respecto a la pieza. Los discos tipo 41 —planos, de corte recto— deben trabajar estrictamente a 90° sobre la superficie. Cualquier desviación angular convierte el canto del disco en una superficie de desbaste lateral para la que no fue diseñado, concentrando la fricción en un punto específico del abrasivo y disparando la temperatura de forma inmediata.
El segundo error es aplicar presión de avance excesiva. Al forzar el disco contra el material, la amoladora pierde RPM efectivas por sobrecarga del motor. Menos velocidad de rotación significa menor capacidad de corte por abrasivo, mayor fricción y, en consecuencia, acumulación de calor sin disipación útil. En plantas de procesamiento de alimentos en Chile, donde el acero inoxidable AISI 304 es omnipresente, este error es especialmente dañino: el inoxidable disipa significativamente menos calor que el acero al carbono durante el corte, lo que eleva aún más la temperatura en la zona de contacto.
El tercer error técnico es el avance demasiado lento. Un movimiento pausado concentra el calor generado siempre en el mismo segmento del disco y la misma zona del material, sin permitir que ninguna de las dos partes libere energía térmica hacia el entorno.
Finalmente, existe un error de selección de equipos frecuentemente ignorado:
- Incompatibilidad entre diámetro del disco y potencia de la amoladora: usar un disco de mayor diámetro en una máquina de menor potencia obliga al equipo a trabajar por debajo de las RPM nominales requeridas, replicando los mismos efectos destructivos de la presión excesiva.
- Uso del disco para desbaste lateral: los discos de corte fino carecen del espesor y la estructura abrasiva necesarios para soportar cargas laterales; el calor generado degrada el aglomerante en segundos.
Corregir estos errores antes de iniciar cada operación es la diferencia entre un disco que rinde su vida útil completa y uno que debe descartarse —o peor, que falla durante el trabajo.
Mantenimiento preventivo y condiciones de almacenamiento para evitar el sobrecalentamiento recurrente
Un disco almacenado a más de 35°C durante semanas puede perder hasta un 20% de su resistencia estructural antes de ser usado por primera vez. En la industria metalmecánica chilena, donde los talleres de fabricación de equipos para minería operan en condiciones ambientales exigentes, esta variable se subestima con consecuencias directas sobre el rendimiento térmico del disco en operación.
El primer control es la inspección visual obligatoria antes de cada uso, conforme a lo establecido en la norma EN 12413. Este procedimiento exige revisar la superficie del disco buscando grietas radiales, deformaciones geométricas o zonas de desgaste irregular. Un disco con cualquiera de estos defectos genera contacto discontinuo con el material, concentra la fricción en puntos específicos y produce picos de temperatura que aceleran la degradación del aglomerante resinoso.
Las condiciones de almacenamiento recomendadas son:
- Temperatura ambiente: entre 10°C y 30°C de forma constante.
- Humedad relativa: inferior al 65% para evitar la absorción de humedad por la resina aglomerante.
- Distancia a fuentes de calor o solventes: mínimo 1 metro de separación, ya que los vapores de solvente degradan el aglomerante sin dejar rastro visual previo.
- Rotación de stock FIFO: los discos abrasivos tienen vida útil desde fabricación; el primero en entrar debe ser el primero en salir.
Adicionalmente, la verificación del estado de la brida y la tuerca de sujeción es un paso crítico que se omite con frecuencia. Una brida desgastada o mal apretada introduce vibraciones durante el corte, generando calor adicional por fricción mecánica irregular, completamente independiente de la operación de corte en sí.
Finalmente, en series largas de corte continuo, llevar un registro de horas de uso efectivo por disco permite retirarlo antes de que el desgaste acumulado comprometa su geometría y eleve innecesariamente la temperatura de trabajo. Un disco gestionado con datos rinde su ciclo completo; uno gestionado por intuición, no.
Señales de descarte: cuándo un disco sobrecalentado ya no es seguro
Un disco abrasivo que ha superado los 150 °C sostenidos durante el corte puede haber comprometido irreversiblemente su aglomerante, aunque a simple vista parezca operativo. El problema crítico es que no todo disco sobrecalentado es descartable de inmediato, pero confundir uno recuperable con uno dañado tiene consecuencias graves en seguridad operacional.
La normativa EN 12413 establece el marco técnico de referencia para evaluar la integridad estructural de discos abrasivos de aglomerante orgánico. Bajo ese criterio, cualquier condición que altere la homogeneidad del cuerpo abrasivo, su geometría o su capacidad de soportar la velocidad nominal de operación constituye causal de descarte obligatorio.
Criterios técnicos objetivos de descarte
- Cambio de coloración del cuerpo: una tonalidad amarillenta, marrón oscura o con iridiscencia azulada en el disco indica degradación térmica del aglomerante resinoso. Este disco debe retirarse sin excepción.
- Deformación lateral visible: cualquier combadura o desviación lateral superior a 1 mm medida en reposo es causal de descarte inmediato, dado el riesgo de fractura durante la rotación.
- Vibración anormal durante operación: una vibración perceptiblemente superior a la línea base del equipo indica pérdida de concentricidad, signo de deformación interna no siempre visible externamente.
- Reducción de rendimiento de corte: si el disco requiere más de un 40% adicional de tiempo o presión para completar un corte equivalente al inicio de su vida útil, el desgaste funcional justifica su retiro.
- Diámetro por debajo del mínimo operacional: el fabricante del disco fino para aceros inoxidables especifica un diámetro mínimo de operación segura; trabajar por debajo de ese valor aumenta la velocidad periférica relativa y el riesgo estructural.
Disco recuperable versus descarte obligatorio
Un disco que experimentó calor puntual sin cambio de coloración, sin deformación geométrica y con vibración dentro de parámetros normales puede continuar operando bajo supervisión. En cambio, la presencia de cualquiera de los criterios anteriores convierte el descarte en una obligación técnica, no en una decisión discrecional del operador.
En la industria metalmecánica chilena, donde los procesos de habilitación en acero inoxidable son continuos y las consecuencias de una rotura en operación son severas, aplicar estos criterios de forma sistemática es parte del estándar mínimo de seguridad aceptable.
Preguntas frecuentes sobre sobrecalentamiento de discos de corte
- ¿Cuánto tiempo debe enfriarse un disco de corte sobrecalentado antes de reusarlo?
Un disco sobrecalentado requiere un mínimo de 10 a 15 minutos de enfriamiento al aire libre, sin contacto con agua fría. El enfriamiento brusco genera choques térmicos que agrietan el aglomerante resinoso, comprometiendo la integridad estructural del abrasivo incluso sin deformación visible.
- ¿Qué velocidad periférica es segura para discos de corte en acero inoxidable?
Los discos de corte para acero inoxidable operan típicamente a velocidades máximas de 80 m/s, equivalente a 4.800 m/min. Superar este valor por desgaste del diámetro o uso de equipo incompatible incrementa exponencialmente el riesgo de fractura centrífuga durante la operación.
- ¿El sobrecalentamiento afecta igualmente a discos de distintos espesores?
No. Los discos ultrafinos de 1 mm disipan menos masa térmica y degradan más rápido que los de 1,6 mm. A igual presión de corte, un disco más delgado alcanza temperatura crítica en menor tiempo, haciendo indispensable pausas de operación más frecuentes y controladas.
Conclusión
El sobrecalentamiento de un disco de corte no es un evento menor: aplicar criterios técnicos objetivos de evaluación y descarte es la única forma de garantizar la seguridad operacional en procesos de habilitación de acero inoxidable. La decisión de continuar o descartar un disco debe basarse siempre en evidencia técnica, nunca en criterios económicos o de disponibilidad.